Zpracování UHT je definováno jednoduchou sadou parametrů: mléko se zahřeje na 135–150 °C, udržuje se 2–5 sekund a poté se rychle ochladí na teplotu okolí. Výsledkem je komerčně sterilní produkt, který lze skladovat neotevřený při pokojové teplotě po dobu 6 až 12 měsíců ve srovnání se 7 až 15 dny skladovatelnosti v chladničce typické pro pasterizované mléko HTST. Tento jediný rozdíl mění celou logiku mlékárenského závodu, včetně distribučního okruhu, formátu balení, skladových podmínek a závislosti na chladícím řetězci.
Teplotní parametry však popisují pouze výsledek, nikoli náklady. Fáze UHT spouští Maillardovy reakce, které způsobují mírnou vařenou chuť, částečné ztráty thiaminu a vitaminu C a denaturaci syrovátkového proteinu, jejíž závažnost závisí na tvaru úplné křivky ohřevu, udržení a chlazení. Pomalý ohřev zvyšuje hnědnutí; nedostatečné chlazení prodlužuje působení tepla. Dobře navržená UHT linka je tedy méně o dosažení cílové teploty, než o zajištění toho, aby každá kapka mléka procházela stejně kompaktní tepelnou historií při průtoku systémem.
Přímé UHT systémy vstřikují kulinářskou páru přímo do produktu, čímž dosahují extrémně rychlého nárůstu teploty a minimální tepelné zátěže, což vyhovuje produktům, kde je prioritou zachování chuti. Přímé systémy však vyžadují vysoce kvalitní páru, složité řízení vyrovnávání tlaku a vyšší počáteční investice. Nepřímé systémy přenášejí teplo přes deskové nebo trubkové výměníky tepla, dosahují míry rekuperace tepla nad 90 % a zároveň nabízejí intuitivnější ovládání a jednodušší programy CIP. Kromě velmi velkých zařízení na výrobu bílého mléka je většina UHT linek postavena na nepřímém ohřevu.
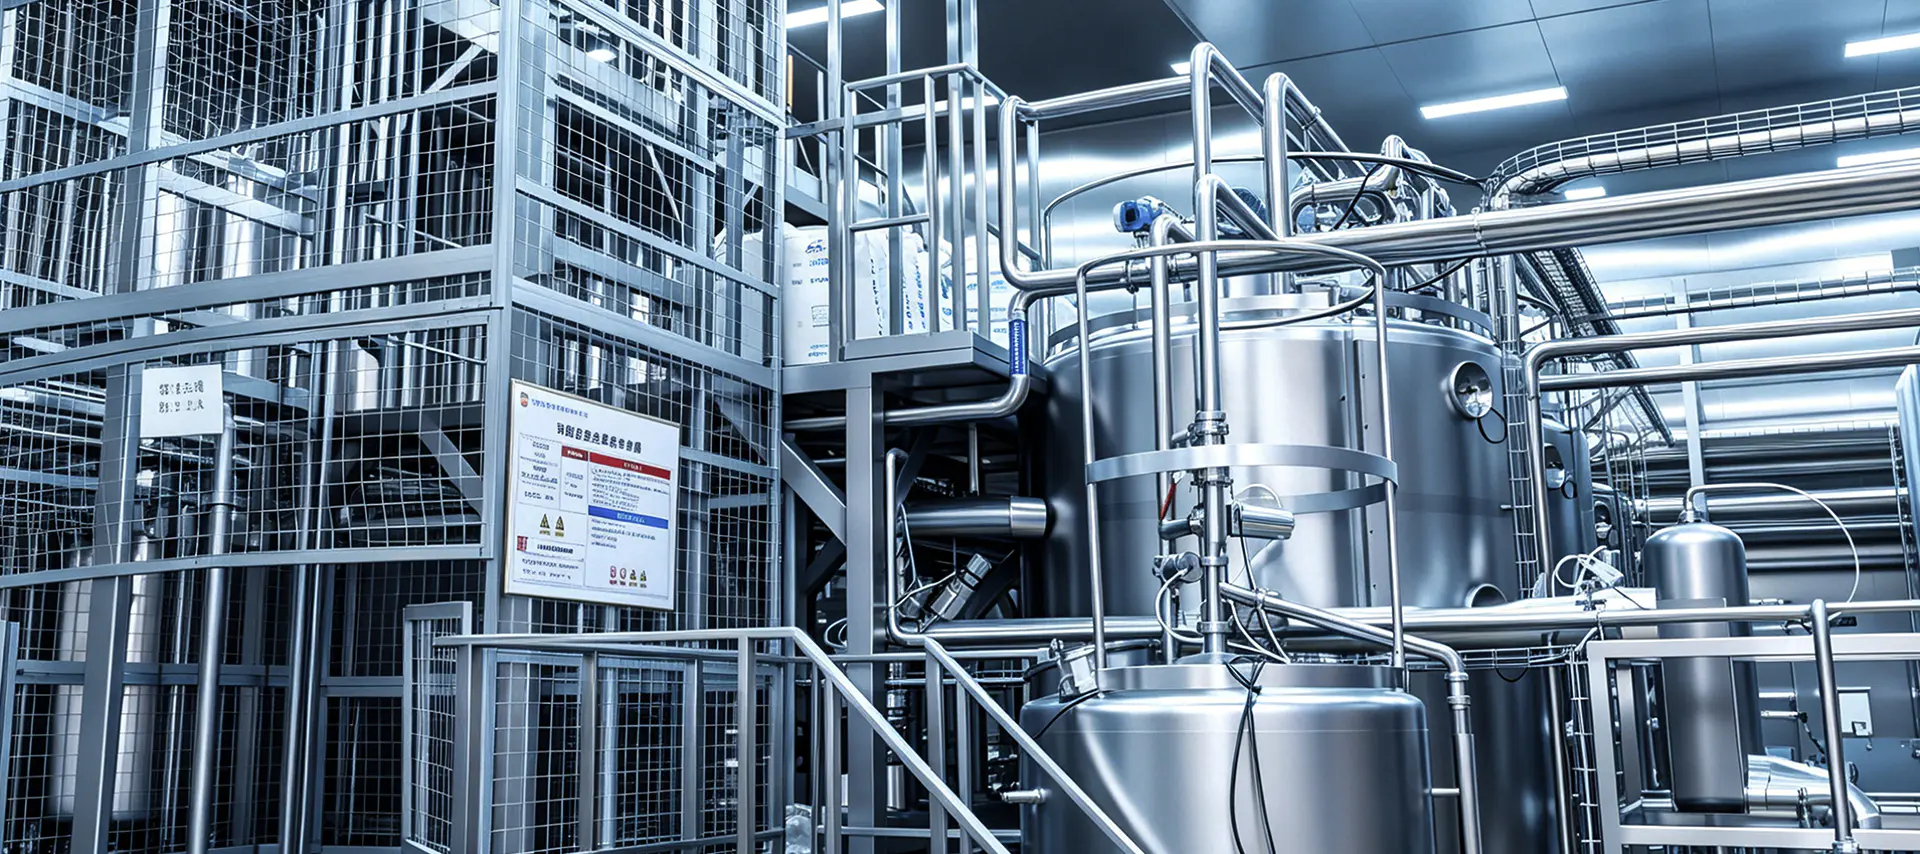
V nepřímé konfiguraci se předehřívání, konečné zahřívání a chlazení odehrávají ve stejných modulech pro přenos tepla. Kvalita provedení tohoto balíčku přímo ovlivňuje účinnost vytápění, míru zanášení a spotřebu energie. To je důvod, proč by se hodnocení zařízení nemělo zastavit při maximální sterilizační teplotě, ale mělo by se zaměřit na praktickou rychlost regenerace, pokles tlaku a čistitelnost lyžina výměníku tepla za reálných výrobních podmínek.
 Dodavatelé smyku výměníků tepla, vlastní továrna, výrobci - Shanghai Yi Yang Yi Yang Fluid Tech je dodavatel smyku výměníku tepla, přizpůsobená továrna na smyk výměníku tepla a výrobci v Číně, popis funkce... Zobrazit produkt →
UHT linka není sterilizátor kombinovaný s plničem. Jde o řadu vzájemně propojených procesních stupňů, kde výstupní kvalita každého kroku určuje stabilitu dalšího. Kompletní řada obvykle obsahuje následující moduly:
Mnoho závodů zaměřuje svou pozornost na sekci UHT, ale skutečné kapacitní omezení je obvykle proti proudu. Pokud má syrové mléko vysoký počáteční počet mikrobů, mohou enzymy odolné vůči teplu přežít ošetření UHT a pokračovat v rozkladu tuku a bílkovin během skladování, což vede ke srážení nebo pachům týdny po plnění. Správná filtrace, odplynění a standardizace snižují zátěž sterilizátoru a také omezují usazeniny na teplosměnných plochách.
Stejně tak záleží na umístění homogenizátoru. Když se homogenizace provádí před ošetřením UHT, tukové kuličky se rafinují na nižší viskozitu a sklon sterilizátoru k zanášení se snižuje. Špatně specifikovaný homogenizátor, například s nedostatečným tlakem nebo špatným utěsněním, způsobuje agregaci tuku po sterilizaci a tato vada je mnohem viditelnější, když je produkt uchováván mimo chladící řetězec.
Sekce UHT je procesním srdcem linky. Mléko se rychle zahřeje na nastavenou teplotu, vede se udržovací trubicí po požadovanou dobu zdržení a poté se ochladí pod 80 °C. Pokud teplota klesne pod spodní mez procesu, ventil pro přepínání toku musí automaticky přesměrovat nedosterilizovaný produkt tak, aby nikdy nedosáhl fáze plnění.
Tato funkce závisí nejen na samotném sterilizátoru, ale také na přístrojovém vybavení, ventilových rozvodech a řídicí logice. Vyhodnocování zařízení sterilizačního systému proto vyžaduje bližší pohled na konstrukční rezervu přidržovací trubice, účinnost přenosu tepla, dobu odezvy snímače a spolehlivost systému odklonu. Tyto detaily určují, zda si linka může zachovat komerční sterilitu za kolísajících podmínek surového mléka.
 Dodavatelé vybavení sterilizačního systému, vlastní továrna, výrobci - Shangh Yi Yang Fluid Tech je dodavatel zařízení pro sterilizační systém, továrna na zařízení pro sterilizační systém na míru a výrobci v Ch... Zobrazit produkt →
Role odplynění v UHT lince se snadno podceňuje. Rozpuštěný kyslík v syrovém mléce urychluje oxidaci tuku a vytváří zatuchlé příchutě, zatímco strhávaný vzduch narušuje průtokoměry a přesnost plnění. Odplyňovací jednotka mírně zvýší teplotu mléka, aby se snížila rozpustnost plynu, a poté aplikuje vakuum, aby se odstranil vzduch a část těkavých aromatických sloučenin, čímž se zlepší chuťová stabilita konečného produktu.
Ve správně navržené lince absorbuje rázová kapacita před a za UHT sekcí přerušované chování plniče start-stop. Bez tohoto pufru přerušení plnění přímo narušují rychlost proudění a dobu zdržení ve sterilizátoru, což vytváří skrytou variabilitu, kterou žádná regulační smyčka nemůže plně opravit.
Výběr linky by měl začínat realistickým plánem kapacity a produktu, nikoli seznamem strojů. Teprve poté, co je pevně stanoven rozsah výkonu, lze koherentně sladit způsob ohřevu, oblast výměny tepla, objem vyrovnávací nádrže a rychlost plnění. Níže uvedená tabulka ukazuje typické referenční rozsahy.
| Kapacita | Typický přístup vytápění | Úvahy |
|---|---|---|
| 1 000–3 000 l/h | Nepřímý deskový výměník tepla | Kompaktní uspořádání, nižší spotřeba energie, vhodné pro regionální dodávky |
| 3 000–6 000 l/h | Nepřímá nebo parní infuze | Vyžaduje větší vyrovnávací nádrže a cykly CIP s vyšší účinností |
| 6 000–12 000 l/h | Parní infuze nebo smíšené systémy | Plná automatizace, rekuperace tepla, trvalá koordinace plnění |
Kvalita syrového mléka stanovuje pevný limit pro trvanlivost UHT. Během plánování projektu by měl dodavatel obdržet jasná data o počtu mikrobů, počtu somatických buněk a tepelné stabilitě proteinů, protože tyto hodnoty řídí volbu sterilizační teploty a homogenizačního tlaku. Mléko se špatnou tepelnou stabilitou proteinů má tendenci rychle zanášet ohřívací povrchy, zkracovat nepřetržitý chod a zvyšovat počet čisticích cyklů.
Na domácím čínském trhu se UHT mléko balí hlavně do aseptických cihlových a polštářových formátů pro okolní distribuci. Když je linka plánována na export do jihovýchodní Asie, na Střední východ nebo do Afriky, je nutné předem prověřit kompatibilitu výplňového materiálu, formát balení a skladové podmínky. Pokud bude stejná linka zpracovávat také ochucené mléko nebo mléčné nápoje, musí být sekvence CIP navržena tak, aby se zabránilo křížové kontaminaci mezi změnami produktu.
Pro závod, který slouží pouze místnímu trhu a nepotřebuje okolní distribuci, je to jednodušší linka na výrobu pasterizovaného mléka je často rozumnější kapitálová volba. Ekonomická hodnota UHT technologie se objeví pouze tehdy, když je součástí obchodního modelu dlouhá skladovatelnost a logistika při pokojové teplotě.
Nejnepředvídatelnější příčinou prostojů v UHT zařízeních je znečištění teplosměnných ploch. Mléčné bílkoviny a vápenaté soli se usazují na horké stěně, postupně snižují účinnost přenosu tepla a zvyšují pokles tlaku, dokud systém nevyžaduje zastavení čištění. Praktický způsob kontroly znečištění spočívá v předehřívání teploty, rychlosti proudění a složení surového mléka, nikoli pouhým zkrácením intervalu čištění. Dobře navržený výměník udržuje teplotní rozdíl mezi stěnou a kapalinou dostatečně nízký, aby zpomalil usazování.
Největší riziko kvality v UHT lince není uvnitř sterilizátoru, ale za ním. Větrací otvory aseptických nádrží, systémy plnicího vzduchu a těsnění na spojích potrubí mohou umožnit rekontaminaci již sterilního produktu. Protože se tento typ závady obvykle objeví až po několika týdnech skladování, je vyšetřování nákladné a často vyžaduje vyřazení velkých šarží. Prevence závisí na konstrukci aseptické části a na disciplinované údržbě každé těsnicí součásti.
Pravidelné čištění je základním protiopatřením proti znečištění a rekontaminaci. Kompletní program CIP zahrnuje alkalické a kyselé mycí fáze plus závěrečné oplachování a musí dodávat požadovaný průtok a teplotu specificky přes přidržovací trubici. A správně dimenzovaný Čisticí systém CIP snižuje potřebu ruční demontáže a snižuje možnost lidské chyby.
 Dodavatelé vybavení CIP čisticího systému, vlastní továrna, výrobci - Shangh Yi Yang Fluid Tech je dodavatel zařízení pro čištění CIP, továrna na zařízení pro čištění CIP na míru a výrobci v Ch... Zobrazit produkt →
I se správným vybavením vyžadují parametry CIP ověřování a neustálou optimalizaci na základě podmínek na místě. The technickou servisní podporu dodavatel poskytuje po uvedení do provozu, včetně ověření čištění, diagnostiky závad a zaškolení obsluhy, často dělá rozdíl mezi linkou, která běží spolehlivě, a linkou, která nikdy nedosáhne svého jmenovitého výkonu.
Kupující přirozeně porovnávají ceny a značky sterilizátorů a plniček, ale konstrukční provedení těchto strojů je to, co určuje, zda závod skutečně funguje. Dimenzování nádrže, sklon potrubí, výběr čerpadla, sítě pro rekuperaci tepla, automatizační logika a potrubní síť CIP – to vše musí být vyváženo jako jeden systém. Dodavatel se zkušenostmi s integrací celé linky začíná výpočtem toku procesu a poté vybírá zařízení, které tomuto toku vyhovuje, místo aby montoval jednotlivé stroje z různých zdrojů.
Toto je důvod procesní a inženýrský design schopnost musí mít při hodnocení dodavatele stejnou váhu jako cena hardwaru. UHT linky zahrnují velké investiční výdaje a po instalaci ponechávají malý prostor pro úpravy. Dát stejnou prioritu návrhu procesu, párování zařízení, ověřování čištění a poprodejní podpoře je důležitější než vyjednávání o nejnižší ceně na jednom stroji.

Kontaktní údaje
Production Address: č. 9188 Chuannan Fenggong Road, okres Fengxian, Šanghaj
Office Address: Pokoj 603, budova 57, č. 260 Maoyuan Road, okres Fengxian, Šanghaj
TEL: 86-18221904658
E-mail: [email protected]
Rychlý odkaz
Vyžádejte si vlastní cenovou nabídku Potřebujete něco speciálního? Jsme tu, abychom vám pomohli.