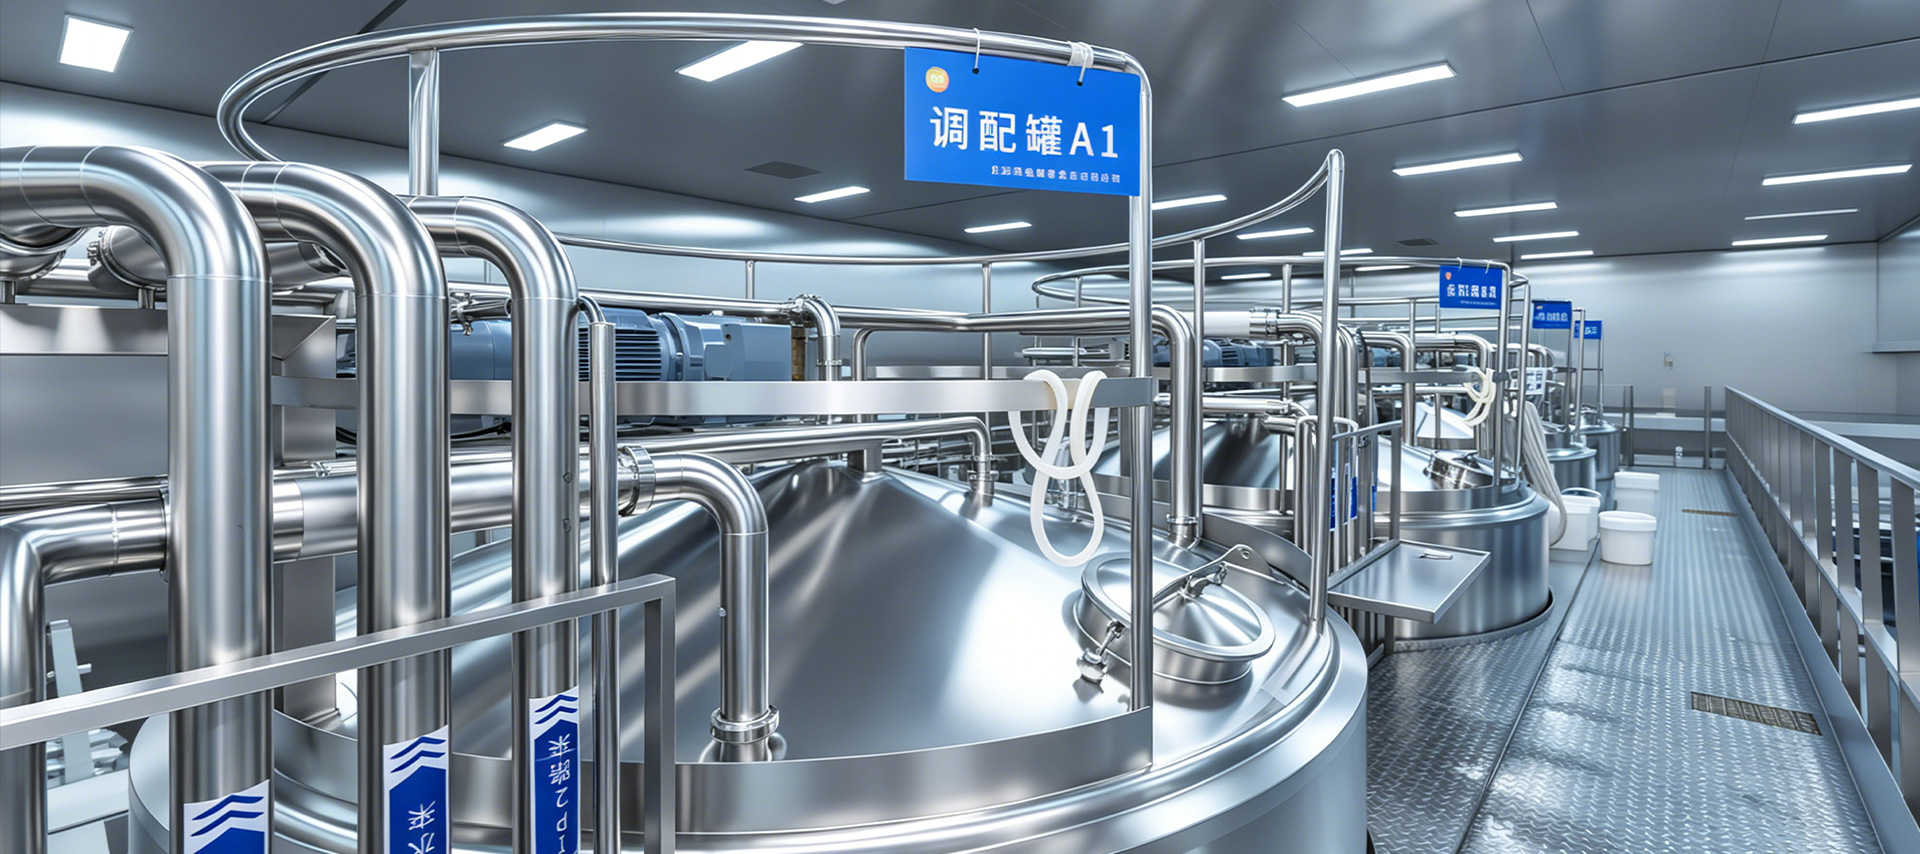
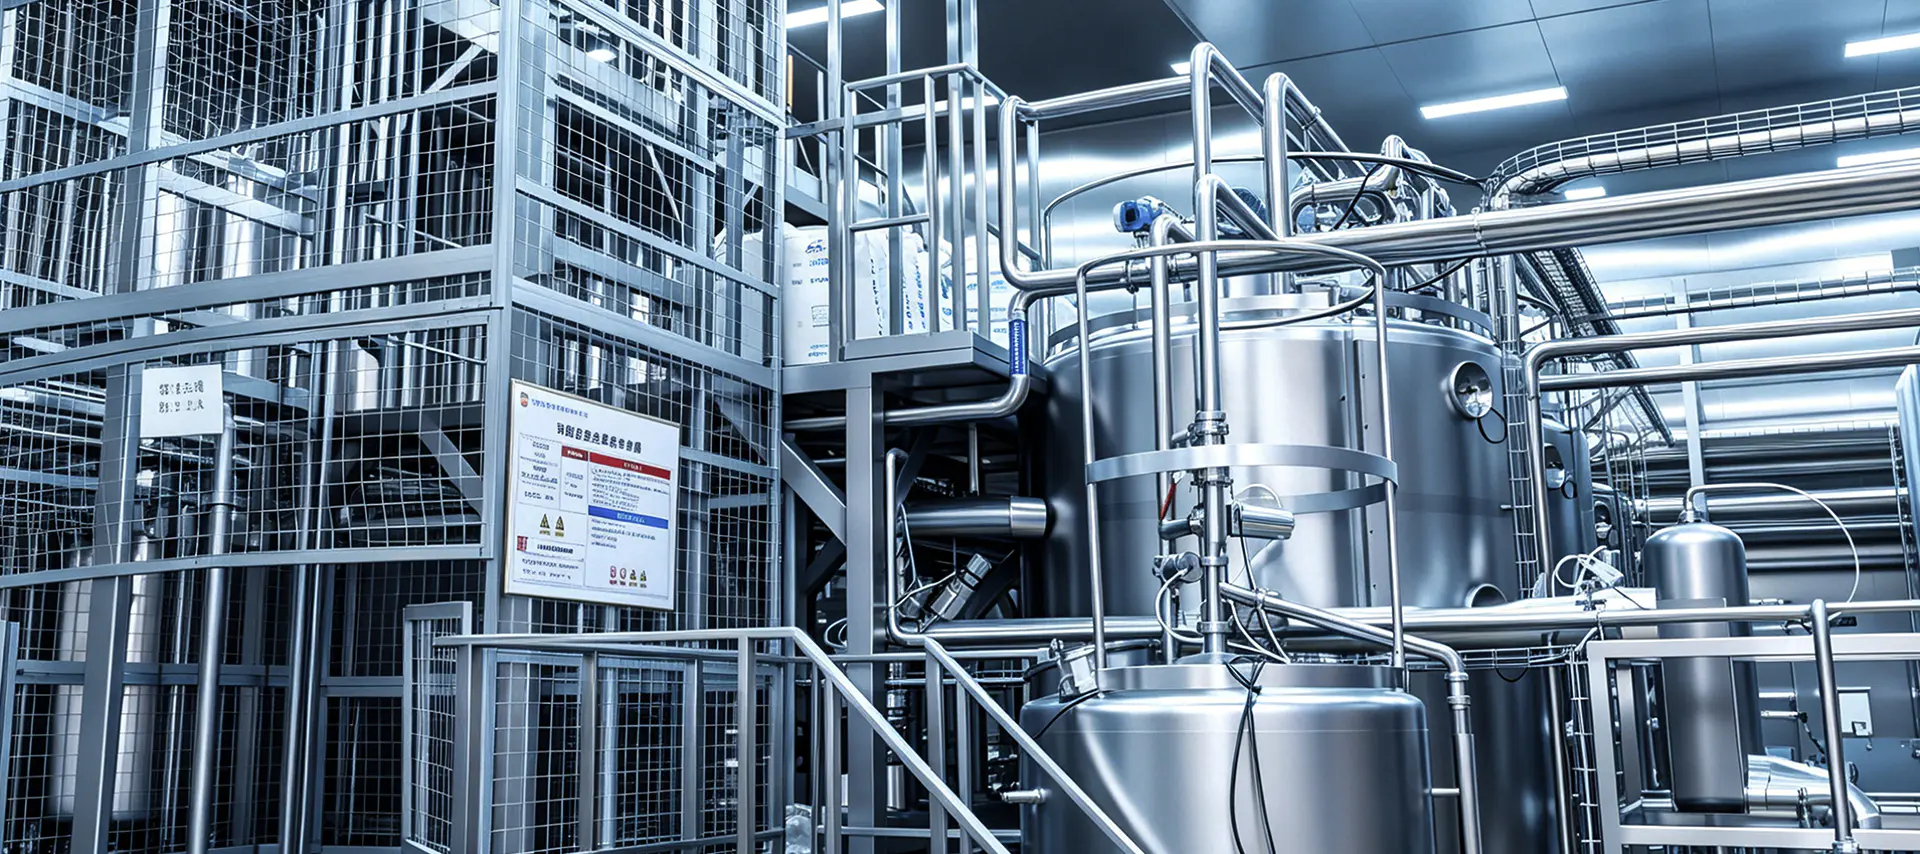
Zpracování mléka se v posledních několika desetiletích dramaticky vyvinulo. dnešní linky na výrobu mléka již nejsou jednoduchými nastaveními pro dávkové zpracování – jsou to vysoce integrované systémy, které kombinují tepelné zpracování, sterilní balení, kontrolu fermentace a řízení chladícího řetězce v rámci jednoho nepřetržitého pracovního postupu. Pro výrobce mléčných výrobků je pochopení struktury a funkce každého segmentu v rámci kompletní linky na zpracování mléka nezbytné nejen pro udržení kvality produktů, ale také pro dosažení provozní efektivity, dodržování předpisů a dlouhodobé ziskovosti.
Ultra-High Temperature (UHT) zpracování je jednou z nejpoužívanějších technologií v globálním mlékárenském průmyslu. Linka na výrobu mléka UHT ohřívá mléko na teplotu mezi 135 °C a 150 °C po dobu dvou až čtyř sekund, čímž účinně eliminuje všechny patogenní a kazící se mikroorganismy. To umožňuje, aby konečný produkt zůstal skladovatelný po dobu až 12 měsíců bez chlazení – hlavní výhoda pro exportní trhy a regiony s nedostatečně rozvinutými chladícími řetězci.
Mezi klíčové vybavení UHT linky patří vyvažovací nádrž, odvzdušňovací jednotka, homogenizátor, trubkový nebo deskový výměník tepla a aseptický plnicí stroj. Každá složka hraje důležitou roli. Homogenizér zmenšuje velikost tukových kuliček, aby se zabránilo oddělení smetany, zatímco aseptická náplň zajišťuje, že sterilizované mléko je zabaleno ve sterilním prostředí, čímž se eliminuje riziko kontaminace po procesu. Běžně používané formáty balení zahrnují kartony Tetra Pak, HDPE lahve a aseptické sáčky.
Jedním z běžných problémů při zpracování UHT je zanášení – hromadění tepelně denaturovaných proteinů a usazenin fosforečnanu vápenatého na površích výměníků tepla. K vyřešení tohoto problému jsou moderní UHT systémy vybaveny systémy Clean-In-Place (CIP), které automaticky cyklují čisticí prostředky skrz zařízení po každém výrobním cyklu, čímž udržují tepelnou účinnost a snižují prostoje.
Na rozdíl od UHT mléka je pasterizované mléko ošetřeno při nižších teplotách – typicky 72 °C po dobu 15 sekund metodou HTST (High Temperature Short Time) – která eliminuje škodlivé bakterie a zároveň zachovává více přirozené chuti, nutričního profilu a bioaktivních látek mléka. Pasterizované mléko musí být chlazené a obecně má trvanlivost 7 až 21 dní v závislosti na balení a manipulaci po pasterizaci.
Kompletní linka na výrobu pasterizovaného mléka obsahuje přijímací a skladovací nádrže syrového mléka, deskový výměník tepla pro pasterizaci a chlazení, homogenizátor, standardizační jednotku (pro kontrolu obsahu tuku) a plnicí stroj. Standardizační jednotka je zvláště důležitá pro velké provozy, protože umožňuje výrobcům důsledně plnit specifikace obsahu tuku, jako je plnotučné mléko (3,5 %), polotučné (1,5–1,8 %) nebo odstředěné (méně než 0,5 %).
Monitorování teploty je kritickým kontrolním bodem v celé lince pasterizovaného mléka. Automatizované senzory nepřetržitě zaznamenávají a zaznamenávají teploty v každé fázi zpracování. Pokud teplota v zásobní trubici klesne pod požadovanou prahovou hodnotu, přesměrovací ventil automaticky přesměruje mléko k přepracování – vestavěný bezpečnostní mechanismus, který zabraňuje nedostatečně zpracovanému produktu dostat se do plničky.
Kvalita jakéhokoli mléčného výrobku nakonec začíná u zdroje: mléčné farmy. Dobře navržená mlékárna – také nazývaná dojírna nebo dojírna – je prvním stupněm linky na výrobu mléka a má přímý vliv na mikrobiální zátěž a počet somatických buněk syrového mléka. Špatně udržované mlékárny mohou způsobit kontaminaci, kterou je obtížné eliminovat i při následném tepelném zpracování.
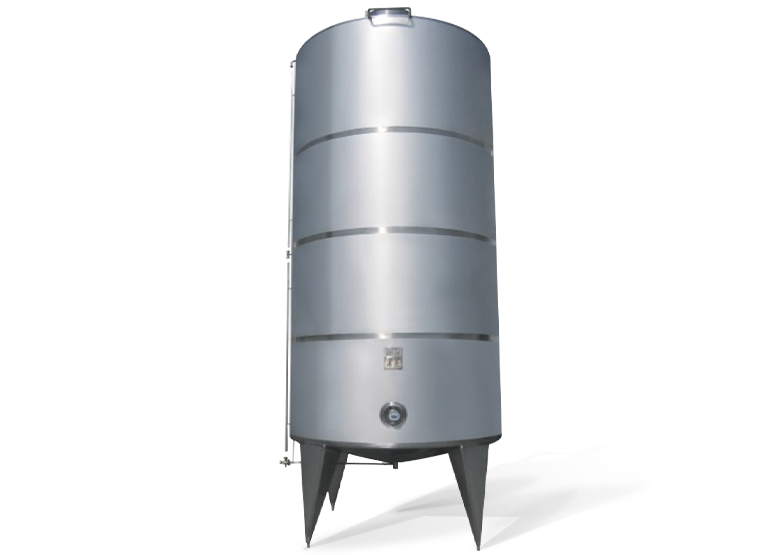
Moderní mléčné farmy jsou vybaveny automatickými dojícími systémy (AMS), velkoobjemovými chladicími tanky na mléko, in-line filtračními jednotkami a čisticími systémy CIP. Chladicí nádrž na mléko rychle zchladí syrové mléko z tělesné teploty krávy (~38 °C) pod 4 °C během dvou hodin po dojení – kritické okno pro omezení množení bakterií. Nerezová konstrukce v celé mlékárně zajišťuje hygienické povrchy, které se snadno čistí a jsou odolné vůči korozi.
Mezi klíčové ukazatele výkonnosti monitorované v mlékárně na úrovni farmy patří:
Investice do vysoce kvalitní infrastruktury na úrovni farmy nejsou volitelné – jsou nezbytným předpokladem pro výrobu bezpečných, prémiových mléčných výrobků v dalším směru.
Výroba jogurtu vyžaduje zcela odlišný přístup než zpracování tekutého mléka. Výrobní linka na fermentaci jogurtu zahrnuje pečlivou kontrolu mikrobiální aktivity pro přeměnu mléčné laktózy na kyselinu mléčnou, která snižuje pH a způsobuje gelovatění mléčných bílkovin. Výsledkem je produkt s charakteristickou pikantní chutí a hustou texturou. Linka obvykle vyrábí ztuhlý jogurt (fermentovaný v konečné nádobě), míchaný jogurt (fermentovaný v tanku a poté promíchávaný) nebo jogurt pro pití, přičemž každý z nich vyžaduje různé konfigurace zařízení.
Základní kroky ve výrobní lince fermentace jogurtu jsou následující:
| Krok | Proces | Klíčový parametr |
| 1 | Standardizace a míchání mléka | Obsah tuku a bílkovin |
| 2 | Homogenizace | tlak 150-200 bar |
| 3 | Tepelné zpracování | 90–95 °C po dobu 5 minut |
| 4 | Chlazení a inokulace startovací kultury | 42–44°C očkovací teplota |
| 5 | Fermentace | Cílové pH 4,2–4,6 |
| 6 | Chlazení a plnění | Před plněním pod 20°C |
Použitá startovací kultura – obvykle jejich kombinace Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — musí být přesně dávkovány a přidávány při správné teplotě, aby byla zajištěna konzistentní fermentace. Automatizované monitorování pH ve fermentačních tancích umožňuje operátorům ukončit fermentaci přesně po dosažení cílové kyselosti, čímž se zabrání překyselení, které by vedlo k nadměrně kyselému produktu.
Konkurenční mlékárenské zařízení neprovozuje každou výrobní linku izolovaně. Moderní závody na zpracování mléka integrují své UHT, pasterizační, farmářské a fermentační linky prostřednictvím centralizovaného systému SCADA (Supervisory Control and Data Acquisition). To umožňuje manažerům závodu monitorovat procesní data v reálném čase, detekovat anomálie, plánovat cykly CIP a generovat zprávy o výrobě – to vše z jediného řídicího rozhraní.
Automatizace také hraje klíčovou roli v energetické účinnosti. Systémy rekuperace tepla na pasterizačních a UHT linkách mohou získat zpět až 94 % tepelné energie použité při vytápění, čímž se dramaticky sníží spotřeba páry. Pohony s proměnnou frekvencí čerpadel a kompresorů dále snižují spotřebu elektřiny. U zařízení zaměřených na certifikace udržitelnosti nebo na snížení provozních nákladů se tyto investice obvykle vrátí do dvou až tří let.
Sledovatelnost je další oblastí, kde integrace přináší měřitelnou hodnotu. Propojením záznamů o šaržích od příjmu mléka z farmy přes zpracování, balení a distribuci mohou výrobci mléčných výrobků reagovat na incidenty bezpečnosti potravin rychle a přesně – izolovat dotčené šarže produktů během několika minut, nikoli dnů. Tuto úroveň sledovatelnosti stále více vyžadují maloobchodníci a regulační orgány na klíčových trzích.
Výběr správné kombinace výrobních linek závisí na několika faktorech: cílovém produktovém mixu, denní kapacitě zpracování, zeměpisné poloze trhu, dostupné infrastruktuře a kapitálovém rozpočtu. Malá regionální mlékárna, která obsluhuje místní čerstvé trhy, může upřednostnit řadu pasterizovaného mléka s jednotkou na fermentaci jogurtu. Naproti tomu velký exportně orientovaný zpracovatel bude výrazně investovat do UHT kapacity a technologie aseptického balení.
Při hodnocení dodavatelů zařízení by se kupující měli dívat nad rámec počáteční kupní ceny a zkoumat celkové náklady na vlastnictví – včetně spotřeby energie, dostupnosti náhradních dílů, pokrytí poprodejním servisem a zkušeností dodavatele s instalacemi podobného rozsahu. Pilotní testování před úplným uvedením do provozu může také zabránit nákladným chybám, zejména u nových kategorií produktů nebo neobvyklého složení syrového mléka.
Dobře nakonfigurovaná linka na výrobu mléčných výrobků nakonec není jen kapitálovým aktivem – je to provozní páteř mléčné značky. Získání technologie, uspořádání a řízení procesů hned od začátku určuje kvalitu produktu, dobu provozuschopnosti výroby a schopnost škálovat kapacitu s rostoucí poptávkou na trhu.

Kontaktní údaje
Production Address: č. 9188 Chuannan Fenggong Road, okres Fengxian, Šanghaj
Office Address: Pokoj 603, budova 57, č. 260 Maoyuan Road, okres Fengxian, Šanghaj
TEL: 86-18221904658
E-mail: [email protected]
Rychlý odkaz
Vyžádejte si vlastní cenovou nabídku Potřebujete něco speciálního? Jsme tu, abychom vám pomohli.