Oct 09, 2026
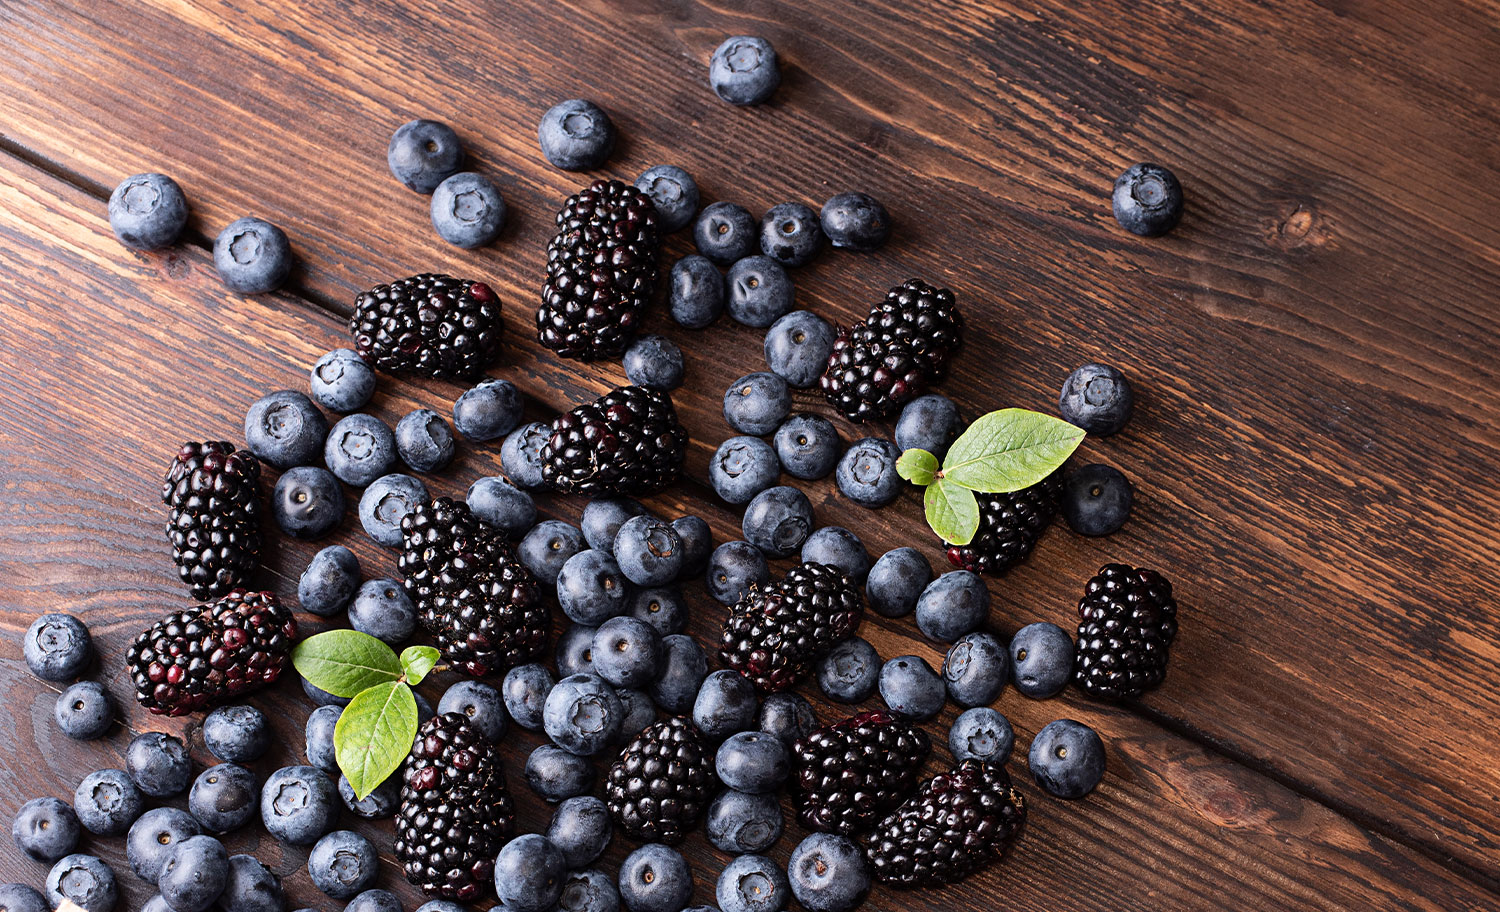
Pochopení hlavního účelu výrobní linky na zpracování bobulového pyré A výrobní linka na zpracování bobulového pyré je navržen tak, aby přeměnil syrové bobule, jako jsou jahody, borůvky, maliny a ostružiny, na hladké, konzistentní pyré vhodné pro použití v nápojích, jogurtech, džemech, náplních do pečiva a dětské výživě. Proces musí zachovat chuť, barvu a nutriční hodnotu a zároveň odstranit semena, stonky a nečistoty, které by mohly ovlivnit kvalitu produktu. Vzhledem k tomu, že bobule jsou choulostivé a velmi rychle se kazí, výrobní linka potřebuje rychle a hygienicky přesunout surovinu přes fáze čištění, zpracování a konzervace, aby se zabránilo zkažení a zachovala se čerstvost. Na rozdíl od zpracovatelských linek pro pevnější ovoce vyžadují systémy bobulového pyré jemnější manipulační zařízení, aby se zabránilo nadměrnému otlaku nebo oxidaci, spolu s jemnými filtračními systémy pro odstranění semen bez odstranění dužiny a přirozené textury. Pochopení každé fáze procesu pomáhá výrobcům vybrat správné zařízení a vyhnout se nákladným neefektivitám. Klíčové fáze procesu výroby pyré z bobulí Kompletní linka na výrobu bobulového pyré obvykle sleduje sekvenci fází, z nichž každá vyžaduje specifické strojní zařízení, aby byla zajištěna bezpečnost a konzistence produktu. Níže uvedená tabulka nastiňuje primární fáze a jejich funkci v rámci celkového procesu. Jeviště Funkce Společné vybavení Třídění a mytí Odstraňte zbytky, poškozené bobule a nečistoty Pračka bublin, válečkový třídič Drcení Rozdrťte bobule na kašovitou směs Stroj na drcení a šlehání Enzymové ošetření Rozbití pektinu pro lepší extrakci Enzymová dávkovací nádržRafinace a odsemenováníOdstranění semen a slupek, vyrobte hladké pyré, zjemněte šnek, zjemněte šnekH konzistence Vysokotlaký homogenizér Pasterizace Eliminace škodlivých mikroorganismů Tubulární nebo deskový pasterizátorAseptické plněníPasy při zachování sterilityAseptické plnění pytlů v krabici nebo bubnu Každá z těchto fází hraje odlišnou roli při zajišťování toho, že finální produkt splňuje bezpečnostní normy a zároveň si zachovává barvu, chuť a nutriční integritu, pro kterou je pyré z bobulí ceněno. Základní vybavení podrobně vysvětleno Drtič-šlehací stroje Drtič-šlehač je často první hlavní zpracovatelskou jednotkou po mytí. Jemně rozbíjí bobule a odděluje větší semena a stonky v předběžném průchodu, čímž snižuje zatížení navazujícího rafinačního zařízení. Nastavitelné rychlosti šlehače umožňují operátorům kontrolovat texturu počáteční dužiny, což je důležité, protože různé druhy bobulí mají různou pevnost a velikost semen. Rozvlákňovač-finišery pro odstraňování semen Rozvlákňovače používají rotující lopatky a síta s jemnými oky k oddělení semen a slupek od pyré. Velikosti sít se obvykle pohybují od 0,5 mm do 1,5 mm v závislosti na požadované hladkosti, přičemž jemnější síta produkují jemnější pyré vhodné pro nápoje, zatímco mírně hrubší síta se používají pro produkty, jako je džem, které těží z trochu větší textury. Homogenizátory pro konzistenci textury Vysokotlaké homogenizátory rozkládají zbývající částice, aby vytvořily jednotnou, hladkou konzistenci a zabránily separaci během skladování. Tento krok je zvláště důležitý pro bobulovité pyré používané v mlékárnách nebo nápojích, kde jednotnost textury přímo ovlivňuje spotřebitelské vnímání kvality produktu. Zachování kvality produktu během celého zpracování Bobule jsou zvláště citlivé na oxidaci a teplo, které mohou při nesprávném zacházení zhoršit barvu a obsah vitamínů. Výrobci by měli věnovat velkou pozornost následujícím postupům, aby zachovali kvalitu produktu na celé výrobní lince. Minimalizujte dobu mezi drcením a pasterizací, abyste snížili oxidační hnědnutí a ztrátu živin. Kde je to možné, používejte uzavřené systémy s omezeným obsahem kyslíku k ochraně citlivých antokyanových pigmentů odpovědných za barvu bobulí. Použijte bleskovou pasterizaci nebo aseptické zpracování, abyste zkrátili dobu vystavení teplu a zároveň zajistili mikrobiální bezpečnost. Pokud produkt není skladovatelný, udržujte během skladování a přepravy konzistentní podmínky chladícího řetězce. Pravidelně kalibrujte rafinační zařízení, abyste zajistili konzistentní odstraňování semen bez nadměrné ztráty dužiny. Tyto postupy pomáhají výrobcům dodávat pyré, které se vzhledem i chutí velmi podobá čerstvému ovoci, což je klíčový rozdíl na konkurenčních trzích s potravinami a nápoji. Výběr správné kapacity a konfigurace výrobní linky Kapacita výrobní linky by měla být vybrána na základě očekávané sezónní nabídky bobulí, cílového výstupního objemu a následných aplikací produktů. Menší operace zpracovávající několik stovek kilogramů za hodinu se mohou rozhodnout pro kompaktní, poloautomatické linky, zatímco velká zařízení zpracovávající několik tun za hodinu obvykle vyžadují plně automatizované systémy s integrovanými funkcemi CIP (clean-in-place), aby se zkrátily prostoje mezi výrobními sériemi. Je také důležité vzít v úvahu flexibilitu při návrhu zařízení, protože mnoho zařízení zpracovává více druhů bobulí na stejné lince. Stroje s nastavitelnou velikostí obrazovky, variabilním ovládáním rychlosti a rychle vyměnitelnými součástmi umožňují výrobcům přepínat mezi jahodovým, borůvkovým nebo smíšeným bobulovým pyré bez rozsáhlých prostojů nebo výměny zařízení. Běžné výzvy a jak se jim vyhnout Jedním z častých problémů při výrobě bobulového pyré je kontaminace semen v konečném produktu, která je obvykle důsledkem opotřebovaných nebo nesprávně dimenzovaných rafinačních sít. Pravidelná kontrola a včasná výměna sít může tomuto problému předejít a udržet konzistentní kvalitu produktu napříč šaržemi. Dalším častým problémem je degradace barvy způsobená dlouhodobým vystavením kyslíku nebo nadměrnému teplu během pasterizace. Výrobci mohou tento problém řešit investicí do zařízení navrženého pro minimální vystavení vzduchu a optimalizací nastavení teploty a času pasterizace speciálně pro produkty na bázi bobulí, spíše než použití obecných parametrů zpracování ovoce, které nemusí zohledňovat jedinečnou citlivost pigmentů a živin bobulí.
Pochopení hlavních součástí linky na výrobu mléka A linka na výrobu mléka zahrnuje řadu vzájemně propojených fází zpracování navržených k přeměně syrového mléka na bezpečné spotřebitelské produkty s trvanlivostí při zachování nutriční kvality a chuti. Od okamžiku, kdy syrové mléko dorazí do zařízení, až po místo, kde jsou hotové výrobky zabaleny a připraveny k distribuci, musí každá fáze fungovat s přesnou kontrolou teploty, načasováním a hygienickými standardy, aby byla zajištěna konzistentní bezpečnost a kvalita produktu v každé vyrobené šarži. Moderní zařízení na zpracování mléka obvykle integrují několik specializovaných výrobních linek pod jeden provozní deštník, z nichž každá je optimalizována pro konkrétní kategorii produktů. Tento modulární přístup umožňuje zpracovatelům mléka efektivně vyrábět více typů produktů, jako je UHT mléko, pasterizované mléko a jogurt, pomocí sdílené infrastruktury při zachování odlišných parametrů zpracování, které každý produkt vyžaduje. Linka na výrobu mléka UHT Ultra-vysokoteplotní nebo UHT zpracování zahrnuje zahřátí mléka na teploty typicky mezi 135 a 150 stupni Celsia po dobu několika sekund, čímž se účinně odstraní prakticky všechny mikroorganismy a spory, které by jinak mohly způsobit zkažení. Toto intenzivní, ale krátké tepelné ošetření v kombinaci s aseptickým balením, které zabraňuje opětovné kontaminaci po zpracování, umožňuje mléku UHT zůstat stabilní při pokojové teplotě po dobu několika měsíců bez chlazení. Proces UHT do značné míry spoléhá na přesné řízení teploty a průtoku během celé sterilizační fáze, protože i malé odchylky mohou buď selhat při dosažení adekvátní sterilizace, nebo zbytečně zhoršit chuť a nutriční profil mléka nadměrným působením tepla. Kvůli této citlivosti vyžadují UHT linky sofistikované automatizované řídicí systémy schopné udržovat konzistentní podmínky zpracování během nepřetržitých výrobních sérií. Linka na výrobu pasterizovaného mléka Pasterizace využívá srovnatelně nižší tepelné ošetření než zpracování UHT, typicky zahřívání mléka na přibližně 72 stupňů Celsia po dobu přibližně 15 sekund, což je známé jako vysokoteplotní krátkodobá pasterizace. Tato metoda účinně eliminuje škodlivé patogeny a zároveň zachovává více přirozené chuti a nutričních vlastností mléka ve srovnání se zpracováním UHT, ačkoli výsledný produkt vyžaduje nepřetržité chlazení a má výrazně kratší trvanlivost. Linky na výrobu pasterizovaného mléka obvykle obsahují systém deskového výměníku tepla, který účinně přenáší teplo během fáze ohřevu i následného chlazení, čímž minimalizuje spotřebu energie a zároveň zajišťuje rychlé ochlazení mléka po pasterizaci, aby se zabránilo opětovnému růstu bakterií před balením. Mlékárna na farmě Mléčné prostory slouží jako kritické prostředí první fáze zpracování umístěné v místě sběru mléka nebo v jeho blízkosti, kde se syrové mléko nejprve chladí, filtruje a skladuje před transportem do centrálního zpracovatelského zařízení. Správný design mlékárny a výběr zařízení přímo ovlivňují kvalitu syrového mléka, protože nesprávné rychlosti chlazení nebo opožděné zpracování mohou umožnit zrychlení růstu bakterií dříve, než mléko dosáhne formálních fází zpracování. Efektivní provoz dojírny obvykle zahrnuje rychlé ochlazení pod 4 stupně Celsia během krátkého okna po dojení spolu s pravidelnou sanitací zařízení, aby se zabránilo kontaminaci, která by mohla ohrozit celý navazující výrobní proces. Vzhledem k tomu, že podmínky v mlékárnách stanovují základní kvalitu surovin vstupujících do širší výrobní linky, investice do spolehlivého chladicího a skladovacího zařízení se v této fázi vyplatí v celém zpracovatelském řetězci. Linka na fermentaci jogurtu Výroba jogurtu přináší další vrstvu složitosti ve srovnání se zpracováním tekutého mléka, protože vyžaduje řízenou fermentační fázi, kdy specifické bakteriální kultury přeměňují mléčné cukry na kyselinu mléčnou, což jogurtu dodává jeho charakteristickou kyselou chuť a zahuštěnou texturu. Tento fermentační proces vyžaduje přesnou kontrolu teploty, typicky udržovanou kolem 42 až 45 stupňů Celsia, spolu s pečlivě sledovanou dobou fermentace, aby bylo dosaženo konzistentní textury produktu a kyselosti v každé šarži. Po fermentaci linky na výrobu jogurtu typicky zahrnují chladicí stupně k zastavení další bakteriální aktivity, jakmile je dosaženo požadované úrovně kyselosti, spolu s volitelnými kroky homogenizace a přidání příchutě v závislosti na specifické formulaci produktu. Přesnost vyžadovaná v každé z těchto fází činí automatizované monitorovací systémy zvláště cenné pro udržení konzistentní kvality jogurtu v komerčním měřítku. Porovnání klíčových typů mléčných výrobních linek Níže uvedená tabulka shrnuje rozdíly ve zpracování jádra a typické výsledky trvanlivosti mezi hlavními typy mléčných výrobních linek. Výrobní linka Teplota zpracování Typická doba použitelnosti UHT mléko 135–150 °C, několik sekund Několik měsíců, pokojová teplota Pasterizované mléko ~72 °C, 15 sekund 1–3 týdny, v chladničce Jogurt Fermentace 42–45°C 2–4 týdny, v chladničce Klíčové faktory při hodnocení investice do linky na výrobu mléka Zařízení zvažující investici do nového nebo modernizovaného zařízení na zpracování mléka by měla vyhodnotit několik provozních faktorů, aby se zajistilo, že zvolený systém bude v souladu s jejich konkrétními výrobními cíli. Požadavky na výrobní kapacitu – potvrďte, že propustnost zařízení odpovídá současné a očekávané budoucí poptávce. Flexibilita produktové řady – zvažte, zda linka může pojmout více typů produktů bez rozsáhlého přestavování. Možnosti automatizace a monitorování — vyhodnoťte řídicí systémy, které podporují konzistentní kvalitu během nepřetržitých výrobních sérií. Normy hygienického designu – zajišťují, aby zařízení splňovalo platné požadavky na bezpečnost potravin a sanitaci pro zpracování mléka. Energetická účinnost — posuďte vlastnosti rekuperace tepla a spotřeby energie, které ovlivňují dlouhodobé provozní náklady. Udržování konzistentní kvality v celém výrobním procesu Bez ohledu na to, který konkrétní mléčný výrobek se vyrábí, dodržování přísných hygienických protokolů a důsledné monitorování procesu v každé fázi zůstává zásadní pro výrobu bezpečných, vysoce kvalitních mléčných výrobků v komerčním měřítku. Pravidelné čištění a dezinfekce zařízení v kombinaci s nepřetržitým sledováním teploty a kvality pomáhá zařízením včas zachytit potenciální problémy a udržovat konzistentní standardy produktů, které regulační orgány i spotřebitelé očekávají od moderních procesů zpracování mléka.
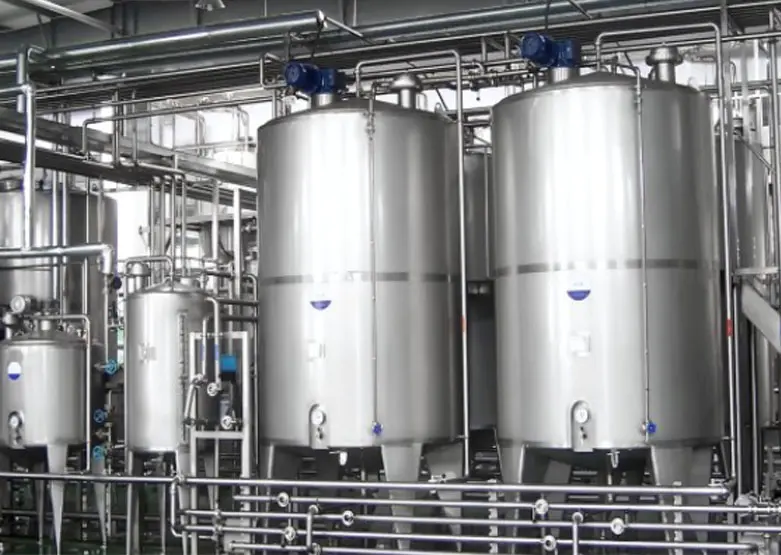
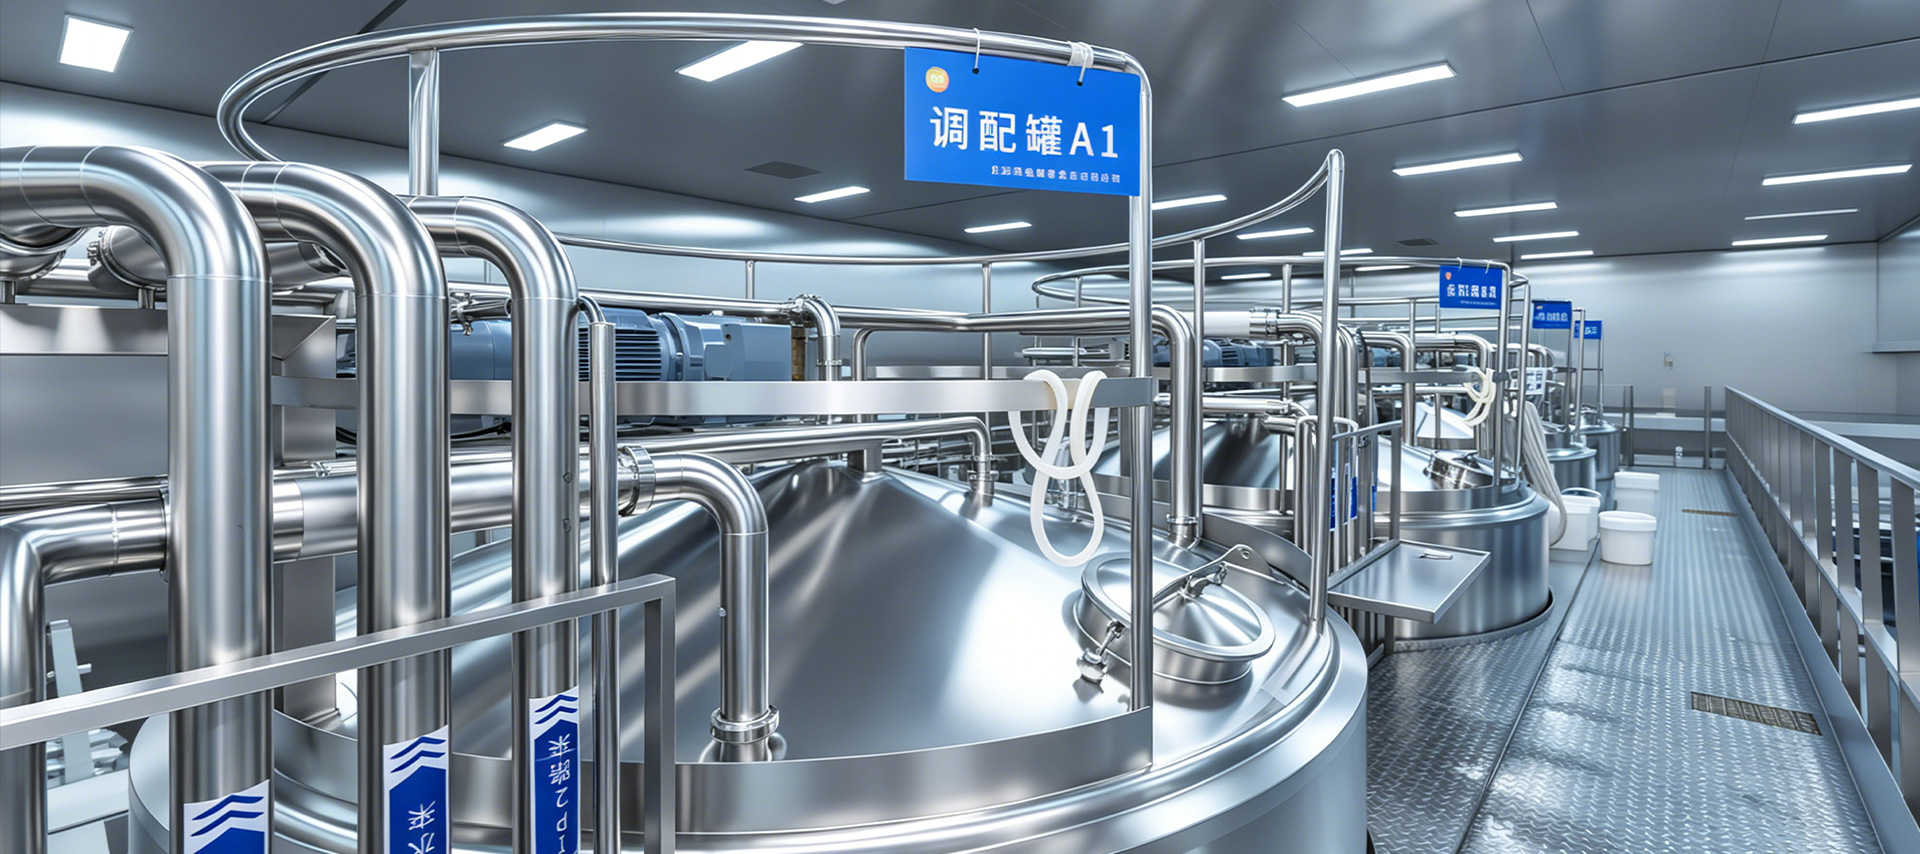
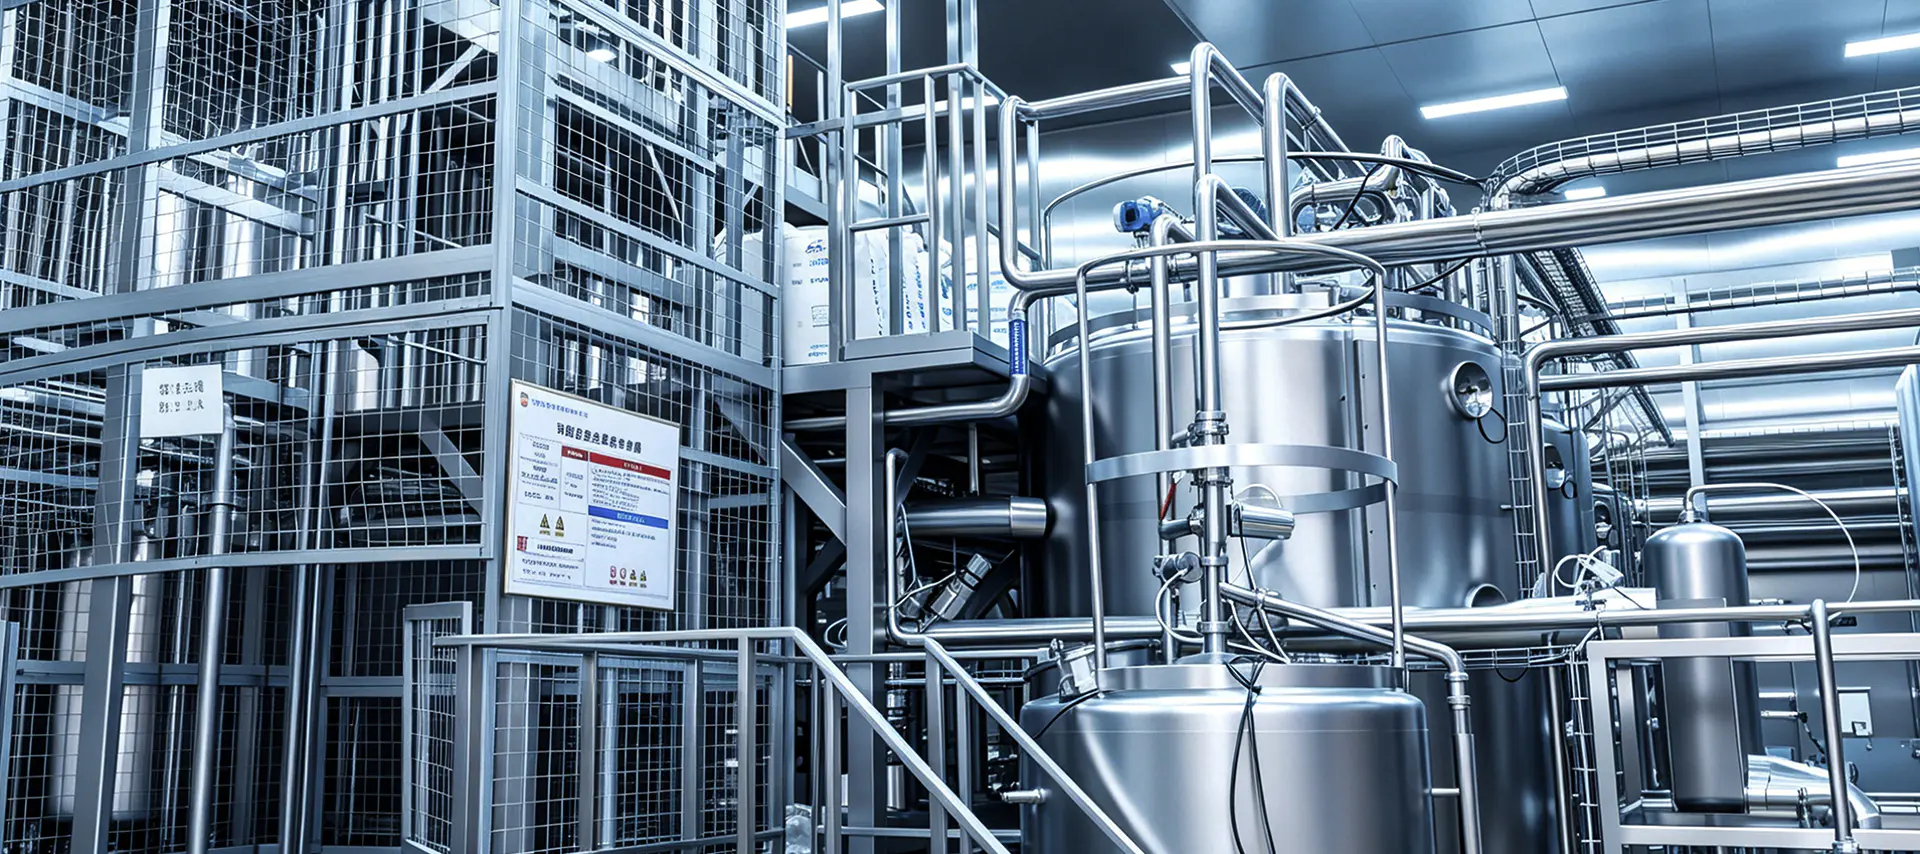
Operace zpracování kapalin v mlékárenském průmyslu, výrobě džusů a nápojů, vaření piva, chemickém a biotechnologickém průmyslu všechny sdílejí společnou potřebu: spolehlivé zařízení pro dočasné uchovávání a míchání surovin, meziproduktů nebo hotových výrobků před další fází výroby. Jednovrstvé skladovací nádrže plní tuto roli efektivně a nabízejí přímé a nákladově efektivní řešení pro zařízení, která nevyžadují tepelnou izolaci nebo opláštění, které se vyskytuje u složitějších konstrukcí nádrží. Pochopení toho, jak se tyto nádrže staví, kam se hodí do výrobní linky a jaké faktory ovlivňují výběr nádrže, pomáhá správcům zařízení a procesním inženýrům činit informovaná rozhodnutí o zařízení. Co je to jednovrstvá skladovací nádrž? A jednovrstvý zásobník sestává z jednostěnné konstrukce, obvykle vyrobené z nerezové oceli, bez dodatečné plášťové vrstvy používané pro účely vytápění, chlazení nebo izolace, která se nachází u dvouplášťových nebo třívrstvých nádrží. Díky této jednodušší konstrukci jsou jednovrstvé nádrže lehčí, méně nákladné na výrobu a snáze se čistí a udržují, přičemž stále splňují hygienické normy požadované pro potravinářské, nápojové a farmaceutické aplikace. Tyto nádrže se nejčastěji používají pro dočasné skladování a míchání tekutých materiálů, které nevyžadují přesnou kontrolu teploty během doby zdržení. To zahrnuje skladování ve vyrovnávací paměti mezi výrobními fázemi, míchání přísad, uchovávání hotového výrobku před balením nebo skladování surovin čekajících na další zpracování. Klíčová odvětví, která se spoléhají na jednovrstvé nádrže Jednovrstvé skladovací nádrže se objevují v celé řadě výrobních prostředí, přičemž každá má mírně odlišné požadavky na konstrukci nádrže, kapacitu a míchání. Zpracování mléčných výrobků V mlékárnách se jednovrstvé tanky často používají k uchovávání syrového mléka před pasterizací, ke skladování standardizovaného mléka mezi kroky zpracování nebo k pufrování hotových produktů, jako je ochucené mléko nebo smetana před balením. Protože mléčné výrobky jsou citlivé na kontaminaci, musí mít vnitřky nádrží hladké, leštěné povrchy, které minimalizují usazování bakterií a zjednodušují čištění. Výroba džusů a nápojů Výrobci šťáv a nápojů používají jednovrstvé nádrže pro míchání koncentrátů s vodou, míchání aromat a sladidel a uchovávání hotových nápojů před plněním do lahví nebo konzervováním. V této fázi je často vyžadováno míchání, aby se zajistilo rovnoměrné rozložení přísad v celé dávce. Vaření piva Pivovary běžně používají jednovrstvé tanky jako světlé tanky na pivo, nádrže na skladování vody nebo zásobní nádoby na mladinu a hotové pivo ve fázích procesu, kde je regulace teploty řízena jinde v systému. Tyto tanky podporují flexibilní, vícestupňovou povahu vaření, kdy se kapalina pohybuje mezi několika nádobami, než dosáhne balicí linky. Chemické a biotechnologické aplikace V chemickém a biotechnologickém prostředí slouží jednovrstvé nádrže jako zásobní nádoby pro činidla, meziprodukty nebo pufrovací kapaliny používané při formulacích a výrobních procesech. Tyto aplikace často vyžadují přísnou materiálovou kompatibilitu, protože určité chemikálie vyžadují specifické třídy slitiny, aby se zabránilo korozi nebo nežádoucím reakcím s povrchem nádrže. Stavební materiály a konstrukční prvky Většina jednovrstvých skladovacích nádrží je vyrobena z nerezové oceli 304 nebo 316, přičemž třída 316 je preferována v aplikacích zahrnujících korozivní chemikálie, produkty s vysokou slaností nebo přísné farmaceutické požadavky. Vnitřní povrchová úprava je obvykle specifikována pomocí hodnoty Ra měřené v mikrometrech, přičemž hladší povrchová úprava snižuje riziko zbytků produktu a růstu bakterií. Vršky nádrží mohou být ploché, klenuté nebo kónické v závislosti na aplikaci, zatímco dna jsou často skloněná, aby umožnila úplné odvodnění během čištění a vypouštění produktu. Standardní vybavení zahrnuje průchody pro vnitřní přístup, průhledítka pro vizuální sledování, sanitární vstupní a výstupní připojení a ventilační otvory pro řízení změn tlaku při přidávání nebo odebírání kapaliny. Možnosti míchání: S a bez míchání Jednovrstvé nádrže mohou být konfigurovány s míchadlem nebo bez něj, v závislosti na tom, zda proces vyžaduje aktivní míchání. Nádrže používané čistě pro uchovávání nebo pufrování homogenní kapaliny, jako je hotové pasterizované mléko čekající na balení, často nepotřebují míchání. Naproti tomu nádrže používané pro míchání přísad, rozpouštění prášků nebo udržování suspenze částic obvykle vyžadují mixér. Mezi běžné typy míchadel patří vrtulová míchadla s horní montáží pro obecné míchání, kotvová míchadla pro kapaliny s vyšší viskozitou a míchadla s bočním vstupem pro nádrže s velkým průměrem, kde by hřídel s horní montáží byla nepraktická. Volba rychlosti míchadla a konstrukce lopatky závisí na viskozitě kapaliny, požadované intenzitě míchání a na tom, zda proces riskuje vnesení přebytečného vzduchu nebo pěny do produktu. Výběr správné kapacity a konfigurace nádrže Velikost nádrží by měla být založena na objemu výroby, frekvenci šarží a množství času potřebného pro vyrovnávací paměť mezi fázemi zpracování. Poddimenzované nádrže mohou vytvářet překážky, které zpomalují výrobu, zatímco příliš velké nádrže zvyšují kapitálové náklady a požadavky na podlahovou plochu, aniž by přidávaly proporcionální hodnotu. Aplikace Typický rozsah kapacity Nutná agitace Skladování surového mléka 1 000 až 20 000 litrů Volitelné Míchání šťávy 500 až 10 000 litrů Povinné Světlé pivo hospodářství 1 000 až 30 000 litrů Obvykle není vyžadováno Skladování chemických činidel 200 až 5000 litrů Záleží na formulaci Úvahy o údržbě a sanitaci Protože se jednovrstvé nádrže často používají v potravinářských, nápojových a biotechnologických aplikacích, je sanitace ústřední součástí probíhajícího provozu. Mnoho nádrží je navrženo tak, aby podporovaly systémy čištění na místě, které cirkulují čisticí a dezinfekční roztoky nádrží a souvisejícím potrubím bez nutnosti ruční demontáže. Rozprašovací kuličky namontované uvnitř nádrže distribuují čisticí kapalinu po vnitřních plochách a dostávají se do oblastí, které by jinak byly obtížně přístupné. Rutinní kontrola těsnění, ventilů a svarových spojů pomáhá předcházet únikům a rizikům kontaminace. Zařízení manipulující s vysoce regulovanými produkty, jako jsou léčiva nebo přísady do kojenecké výživy, se často řídí přísnějšími validačními protokoly, aby se potvrdilo, že čisticí cykly konzistentně splňují standardy mikrobiální kontroly. Klíčové faktory, které je třeba před nákupem vyhodnotit Výběr správné jednovrstvé skladovací nádrže zahrnuje zvážení několika praktických faktorů specifických pro zamýšlenou aplikaci. Ujistěte se, že jakost materiálu odpovídá požadavkům na chemickou nebo biologickou kompatibilitu skladované kapaliny. Zjistěte, zda je nutné míchání, a pokud ano, vyberte vhodný typ mixéru a velikost motoru pro viskozitu kapaliny. Ověřte, že nádrž obsahuje správné sanitární vybavení a podporuje postupy čištění na místě, pokud to vyžadují regulační normy. Posuďte požadavky na podlahovou plochu a konstrukční podporu, zejména u větších vertikálních nádrží, které mohou vyžadovat zesílené základy. Při výběru kapacity zvažte budoucí růst produkce, což umožňuje určitou flexibilitu bez výrazného přeinvestování nevyužitého objemu. Jednovrstvé skladovací nádrže zůstávají praktickou a všestrannou volbou pro zařízení, která vyžadují spolehlivou kapacitu pro skladování a míchání bez přidaných nákladů a složitosti tepelného opláštění. Pečlivým přizpůsobením materiálu nádrže, konfigurace, míchání a kapacity specifickým požadavkům mlékárenských, nápojových, pivovarnických, chemických nebo biotechnologických procesů mohou manažeři zařízení dosáhnout spolehlivého výkonu při zachování investic do zařízení úměrných skutečným potřebám výroby.
Pochopení celého rozsahu výrobní linky na zpracování čajových nápojů Komerční výroba čajových nápojů zahrnuje mnohem více než jen vaření konvice čaje a její uzavření do láhve. Plně integrovaná výrobní linka na zpracování čajových nápojů spojuje přesnou manipulaci s přísadami, tepelné zpracování, sterilní plnění a automatizované balení do kontinuálního, vysoce výkonného systému. Ať už je konečným produktem zelený čaj připravený k pití (RTD), černý čaj s mlékem nebo bylinné nálevy, základní výrobní logika se řídí strukturovaným sledem operací. Pochopení každé fáze pomáhá výrobcům identifikovat mezery v účinnosti, zajistit shodu s bezpečností potravin a škálovat výstup bez obětování kvality produktu. Příjem a předúprava surovin Každý výrobní cyklus začíná příjmem suroviny. Suché čajové lístky, rostlinné extrakty, sladidla, přísady a voda jsou přijímány a kontrolovány podle zavedených specifikací kvality. U vstupů s volnými listy se posuzuje obsah vlhkosti, velikost částic a mikrobiální zátěž předtím, než materiály vstoupí do zpracovatelského prostoru. Úprava vody je stejně důležitá, protože voda z vodovodu nebo studny se musí čistit filtrací s reverzní osmózou (RO) a deionizací, aby se odstranil chlór, těžké kovy a rozpuštěné pevné látky, které by jinak změnily chuť a stabilitu. Suché ingredience se obvykle skladují v klimatizovaných silech nebo utěsněných nádobách, aby se zabránilo shlukování a kontaminaci. Kapalné přísady, jako jsou koncentrované rostlinné extrakty nebo ochucovadla, se uchovávají v nerezových nádržích s míchacími systémy. Fáze předúpravy nastavuje základní linii kvality pro vše navazující, takže kvalifikace dodavatele a vstupní kontrola jsou v jakékoli dobře řízené lince nesmlouvavé kroky. Extrakce a vaření Extrakční fáze přeměňuje suroviny čaje na koncentrovanou tekutou bázi. Průmyslové systémy extrakce čaje obvykle spadají do dvou kategorií: extrakce horkou vodou a extrakce za studena. Extrakce horkou vodou využívá teploty v rozmezí od 75 °C do 95 °C, v závislosti na odrůdě čaje, k rozpuštění katechinů, kofeinu, theaninu a aromatických sloučenin během kontrolované doby kontaktu. Systémy studeného vaření pracují při teplotách pod 20 °C po delší dobu, produkují jemnější chuťový profil s nižší hořkostí, ale vyžadují delší doby cyklu a větší kapacitu nádrže. Parametry pro extrakci klíčů Níže uvedená tabulka shrnuje standardní provozní rozsahy pro běžné druhy čaje v systému kontinuální horké extrakce: Typ čaje Teplota extrakce (°C) Doba kontaktu (min) Poměr čaje a vody Zelený čaj 75–80 3–6 1:80 až 1:100 Černý čaj 88–95 4–8 1:60 až 1:80 Čaj oolong 82–88 4–7 1:70 až 1:90 Bylinná infuze 90–95 5–10 1:50 až 1:70 Po extrakci prochází kapalina filtračním stupněm, který odstraňuje použité listy a suspendované pevné látky. Běžně se používají kontinuální pásové lisy, odstředivky nebo deskové a rámové filtry, po nichž následuje sekundární mikrofiltrační membrána pro dosažení čirosti očekávané u komerčního lahvového čaje. Míchání, standardizace a úprava receptury Jakmile je základní čajová tekutina připravena, vstupuje do míchací nádrže, kde se přidávají sladidla, kyseliny, stabilizátory, vitamíny nebo příchutě podle receptury produktu. Automatizované dávkovací systémy používají průtokoměry a siloměry, aby zajistily, že každá přísada bude přidána v rámci přísných tolerančních pásem. U variant mléčného čaje se používá emulgační zařízení k rovnoměrnému rozptýlení mléčných nebo rostlinných složek obsahujících tuk v tekuté matrici. Standardizace zahrnuje úpravu brixu (obsahu cukru), pH a poměru Brix ke kyselině, aby byl splněn cílový senzorický profil. Inline refraktometry a senzory pH poskytují řídicímu systému zpětnou vazbu v reálném čase, což umožňuje automatické korekce před přechodem produktu k tepelnému zpracování. V této fázi se odehrává velká část práce na konzistenci mezi jednotlivými dávkami a vyžaduje úzkou koordinaci mezi týmem pro receptury a operátory výroby. Tepelné zpracování: Pasterizace a UHT Tepelná úprava je nejdůležitějším krokem v oblasti bezpečnosti potravin v celé výrobní lince na zpracování čajových nápojů. V závislosti na formátu balení a požadované trvanlivosti se používají dvě hlavní metody: Pasterizace HTST (krátká doba při vysoké teplotě): Produkt se zahřeje na přibližně 85–95 °C po dobu 15–30 sekund pomocí deskového výměníku tepla a poté se rychle ochladí. Tato metoda je vhodná pro horké skleněné lahve a PET nádoby s hliníkovým uzávěrem, dosahující trvanlivosti 6 až 12 měsíců při teplotě okolí. UHT zpracování (ultra vysoká teplota): Produkt dosáhne 130–145 °C po dobu 2–6 sekund, čímž eliminuje všechny vegetativní organismy a většinu spór. Úprava UHT je spárována s aseptickými plnicími systémy, aby se dosáhlo prodloužené skladovatelnosti 12–18 měsíců bez chlazení, takže je ideální pro kartony Tetra Pak a aseptické PET formáty. Volba mezi těmito dvěma metodami ovlivňuje nejen investici do zařízení, ale také chuťový profil konečného produktu. Čaje ošetřené UHT často vytvářejí vařené tóny v důsledku Maillardových reakcí při zvýšených teplotách, které je třeba zvládnout úpravou složení nebo činidly maskujícími chuť. Plnicí a těsnící systémy Stupeň plnění musí zachovat sterilitu stanovenou během tepelného zpracování. V tomto odvětví jsou standardem tři přístupy k plnění: Horká náplň: Produkt se plní při 85–90 °C přímo do předem vytvarovaných PET nebo skleněných nádob. Zbytkové teplo sterilizuje horní prostor nádoby. Po utěsnění se nádoby krátce převrátí, aby se sterilizoval vnitřek uzávěru, a poté se nechají projít chladicím tunelem. Tento systém má nižší náklady na zařízení, ale omezuje konstrukci nádoby kvůli účinkům tepelného smršťování. Plnění za studena s pasterizací tunelu: Produkt se za studena plní do uzavřených nádob, které pak procházejí tunelovým pasterizačním zařízením. Tato metoda umožňuje flexibilnější tvary nádob, ale zvyšuje náklady na energii a požadavky na podlahovou plochu. Aseptická náplň: Nádoby a uzávěry jsou sterilizovány odděleně pomocí peroxidu vodíku nebo ošetření UV zářením a plnění probíhá v prostředí čistých prostor třídy 100. Jedná se o investičně nejnáročnější možnost, ale poskytuje nejlepší stabilitu produktu a nejširší kompatibilitu formátu balení. Přesnost plnicího objemu je monitorována prostřednictvím in-line kontrolních vah nebo průtokoměrů, přičemž automatizované vyřazovací systémy odstraňují nedostatečně nebo přeplněné nádoby dříve, než se dostanou do uzavírací jednotky. Označování, kódování a sekundární balení Po utěsnění procházejí kontejnery etiketovacími stroji, které aplikují etikety citlivé na tlak, smršťovací manžety nebo samolepicí etikety s přesnou registrací. Vysokorychlostní inkoustové nebo laserové kodéry tisknou čísla šarží, data výroby a data minimální trvanlivosti přímo na nádoby nebo uzávěry. Systémy vizuální kontroly kontrolují chybějící štítky, zkreslenou aplikaci a nečitelné kódy předtím, než kontejnery postoupí do sekundárního balení. Sekundární balení zahrnuje seskupování jednotlivých nádob do multipacků, jejich vkládání do kartonů nebo balení do smrštitelné fólie. Automatizované stavače beden, dopravníky produktů a baličky kufříků formují a plní přepravní bedny rychlostí synchronizovanou s předřazeným plnícím systémem. Paletizační roboty skládají bedny na palety podle předem naprogramovaných vzorů, které optimalizují stabilitu nákladu a efektivitu stohování ve skladu. Integrace kontroly kvality přes čáru Moderní výrobní linky na zpracování čajových nápojů začlenit kontrolu kvality do každé fáze spíše než spoléhat pouze na kontrolu na konci linky. Mezi kritické kontrolní body patří teplota a čas extrakce, zákal po filtraci, míšení Brix a pH, letalita tepelného procesu (hodnota F nebo ekvivalentní logaritmické snížení), hmotnost plnění a integrita těsnění. Každý z těchto parametrů je zaznamenáván systémem SCADA nebo PLC a ukládán pro účely sledovatelnosti dávek. Senzorické hodnotící panely hodnotí chuť, barvu a aroma z každé výrobní šarže pomocí standardizovaných protokolů. Mikrobiologické testování zadržených vzorků potvrzuje sterilitu před uvolněním produktu ze skladu. Na vývozních trzích se další kontroly dodržování vztahují na limity těžkých kovů, úrovně reziduí pesticidů v čajovém vstupu a testování migrace obalů. Úvahy o automatizaci a integraci linky Efektivita linky v zařízení na výrobu čajových nápojů není určena pouze rychlostí jednotlivých strojů, ale také tím, jak dobře je každý stupeň integrován. Vyrovnávací nádrže mezi extrakcí a plněním chrání před zpožděním proti proudu. Automatizované systémy CIP (Clean-in-Place) cyklují procesní potrubí prostřednictvím kaustických, kyselých a proplachovacích sekvencí mezi výrobními sériemi, čímž minimalizují prostoje a snižují riziko křížové kontaminace. Sledování OEE (Overall Equipment Effectiveness) pomáhá operačním týmům samostatně kvantifikovat ztráty dostupnosti, ztráty rychlosti a ztráty kvality, což umožňuje cílené akce na zlepšení spíše než rozsáhlé upgrady kapacity. Volba správné kombinace tepelného zpracování, technologie plnění a formátu nádoby již ve fázi návrhu projektu se vyhne pozdějším nákladným retrofitům. Výrobci, kteří se pohybují od 5 000 lahví za hodinu až po 30 000 lahví za hodinu, čelí nejen výzvám ohledně velikosti zařízení, ale také změnám v sekvenování CIP, zásobování energií a dokumentaci systému kvality. Plánování výrobní linky jako integrovaného systému od samého počátku je to, co odděluje udržitelné škálování od reaktivního řešení problémů.
Klíčové fáze ve výrobní lince na zpracování bobulového pyré A linka na výrobu bobulového pyré prochází syrové ovoce sekvencí mechanických a tepelných zpracovatelských kroků k výrobě hladkého, skladovatelného pyré vhodného pro použití do džusů, jogurtů, džemů, pekařských náplní nebo nápojových koncentrátů. Obecný tok se přesouvá od třídění a praní, přes drcení a rozvlákňování, do rafinačních fází, které odstraňují semena a slupky, následuje pasterizace a konečné plnění do skladovacích nebo přepravních kontejnerů. Každá fáze v této sekvenci přímo ovlivňuje texturu konečného produktu, zachování barvy a mikrobiální bezpečnost, a proto musí výběr zařízení v každém kroku odpovídat specifickým vlastnostem zpracovávané odrůdy bobulí. Bobule představují ve srovnání s pevnějšími plody jedinečné problémy při zpracování, protože mají vysoký obsah vlhkosti, jemnou strukturu slupky a v mnoha případech malá semena zapuštěná do dužiny, která musí být oddělena bez nadměrné ztráty využitelné dužiny. Dobře navržená výrobní linka zohledňuje tyto vlastnosti v každé fázi, spíše než se spoléhat na generické zařízení na zpracování ovoce, které nemusí zpracovávat bobule efektivně. Třídění, mytí a příprava syrových bobulí První fáze jakékoli řady bobulového pyré zahrnuje odstranění poškozeného ovoce, stonků, listů a cizích zbytků před zahájením mytí, protože zpracování kontaminovaného nebo zkaženého ovoce může ohrozit celou dávku. Optické třídící stroje, které používají kamery a někdy i blízké infračervené senzory k detekci barevných a povrchových vad, se stále častěji objevují na větších výrobních linkách, protože dokážou identifikovat plíseň, nezralé ovoce nebo cizí materiál daleko rychleji a důsledněji než samotná ruční kontrola. Po vytřídění bobule obvykle procházejí bublinkovým nebo sprejovým mycím systémem, který je navržen tak, aby uvolnil nečistoty a zbytky povrchu bez pohmoždění jemného ovoce. Bublinové myčky používají stoupající vzduchové bubliny k jemnému promíchání ovoce ve vodní lázni, což je obecně upřednostňováno před vysokotlakými rozprašovacími systémy pro měkké bobule, jako jsou maliny nebo ostružiny, které mohou být poškozeny přímým dopadem vodního paprsku. Drcení, enzymatické ošetření a rafinace Po vyčištění přecházejí bobule do fáze drcení a drcení, kde mechanické šlehače nebo drtící válce rozdrtí ovoce na hrubou kaši. Tato syrová kaše stále obsahuje semena, úlomky slupky a v některých případech stonky, které je třeba odstranit, než pyré dosáhne konečné hladké konzistence. Enzymová léčba pektinázou Mnoho odrůd bobulí, zejména jahod a borůvek, obsahuje pektin, který zahušťuje kaši a ztěžuje efektivní oddělení semen a slupek během rafinace. Přidání pektinázového enzymu v této fázi narušuje pektinovou strukturu, snižuje viskozitu a zlepšuje výtěžnost šťávy a dužiny během následného rafinačního kroku. Dávkování enzymu a reakční doba musí být pečlivě kontrolovány, protože jak nedostatečná, tak nadměrná úprava může ovlivnit texturu konečného pyré a barevnou stálost. Zařízení pro odkameňování a odstraňování semen Po enzymatické úpravě prochází rmut rafinačním strojem, často nazývaným lopatkový finišer nebo šroubový lis, který protlačuje dužinu skrz perforované síto, zatímco semena, úlomky slupek a jakékoli zbývající stonky jsou odděleny a vypouštěny odděleně. Velikost ok síta se vybírá na základě požadované konečné textury, přičemž jemnější síta produkují jemnější pyré za cenu mírně nižšího celkového výtěžku, protože část použitelné dužiny se nevyhnutelně vyloučí spolu se semeny a odpadem ze slupky při užším nastavení síta. Porovnání metod pasterizace a aseptického plnění Tepelná úprava je nezbytná k deaktivaci kazících se mikroorganismů a enzymů, které by jinak během skladování pokračovaly v degradaci barvy a chuti pyré. Zvolená metoda má vliv jak na skladovatelnost, tak i na investici do vybavení výrobní linky. Metoda Typická teplota Dopad na životnost HTST Pasterizace 85°C až 95°C, krátká výdrž Skladování v chladničce, týdny až měsíce Aseptické zpracování 90°C až 110°C, ultrakrátká výdrž Při okolním skladování až 12 měsíců Hot Fill 85°C až 90°C při plnění Okolní skladování, několik měsíců Aseptické zpracování vyžaduje vyšší investice do vybavení, protože pyré musí být po tepelném ošetření rychle zchlazeno a plněno do předem sterilizovaných obalů v plně uzavřeném sterilním prostředí, aby se zabránilo opětovné kontaminaci. Tato metoda je obecně upřednostňována většími provozy zásobujícími velkoobjemové průmyslové zákazníky, protože prodloužená skladovací doba v okolním prostředí zjednodušuje logistiku a snižuje potřebu přepravy a skladování chladícího řetězce. Požadavky na vybavení pro různé typy bobulí Různé odrůdy bobulí vyžadují pro efektivní zpracování úpravy nastavení zařízení a někdy zcela odlišné konfigurace strojů. Jahody, s jejich relativně velkou velikostí a měkčí dužinou, obecně potřebují jemnější drtící válce nastavené s širší vůlí, aby se zabránilo nadměrné fragmentaci semen, která může do konečného pyré vnést hořkou chuť, pokud jsou semena drcena příliš agresivně. Borůvky, kvůli jejich malé velikosti a tužší slupce, často vyžadují jemnější počáteční fázi drcení, ale těží z méně agresivní rafinace, protože jejich semena jsou dostatečně malá na to, aby jejich úplné odstranění bylo méně důležité pro texturu konečného produktu. Maliny a ostružiny vyžadují pečlivé oddělení semen kvůli jejich četným malým, tvrdým semenům, která mohou negativně ovlivnit pocit v ústech, pokud nejsou dostatečně filtrována. Jahody potřebují jemnější mechanické zacházení po celé lince kvůli měkčí dužině a vyšší náchylnosti k otlakům a rychlé oxidaci. Brusinky, které jsou pevnější a kyselejší, často vyžadují delší předúpravu drcení nebo vaření v páře, aby se změkčila slupka, než může dojít k účinnému rozvláknění. Borůvky těží z manipulace s ochranou barev, protože jejich antokyanové pigmenty jsou citlivé na oxidaci a delší dobu vystavení povrchům při zpracování kovů. Dodržování standardů hygieny a bezpečnosti potravin Výrobní linky na výrobu bobulového pyré musí být od začátku navrženy s ohledem na čištění a sanitaci, protože zbytky ovocné dužiny ponechané ve štěrbinách zařízení se mohou mezi výrobními sériemi rychle stát živnou půdou pro plísně a bakterie. Konstrukce z nerezové oceli v celé lince v kombinaci se sanitárními trojsvorkovými armaturami spíše než závitovými potrubními spoji výrazně zrychluje a zpřesňuje demontáž a čištění mezi jednotlivými dávkami. Mnoho zařízení implementuje systémy čištění na místě, které cirkulují čisticí a dezinfekční roztoky skrz uzavřené části linky bez nutnosti úplné ruční demontáže, čímž se zkracuje pracovní doba i riziko neúplného čištění v těžko dostupných místech. Pravidelné mikrobiální testování jak surovin, tak hotových šarží pyré, v kombinaci s dokumentovanými plány čištění, podporuje shodu s certifikacemi bezpečnosti potravin, jako je HACCP nebo BRC, které mnoho komerčních kupujících vyžaduje před souhlasem s odběrem pyré od daného dodavatele. Maximalizace výnosu a snížení odpadu Maximalizace využitelného výtěžku pyré a zároveň minimalizace odpadu během rafinační fáze vyžaduje vyvážení výběru síta, dávkování enzymu a rychlosti stroje s požadovanou konečnou specifikací textury. Příliš rychlý provoz rafinačního zařízení může zanechat nadměrnou použitelnou dužinu zachycenou v proudu vypouštěných semen a slupek, zatímco příliš pomalý provoz snižuje celkovou výrobní kapacitu, aniž by nutně dále zlepšoval výnos. Mnohá zařízení pravidelně odebírají a analyzují tok semen a vedlejších produktů z kůže, aby se potvrdilo, že ztráty na výnosu zůstávají v přijatelném rozsahu, upravují velikost síta nebo dobu ošetření enzymem, když ztráty začnou stoupat. Toky vedlejších produktů z fáze rafinace, včetně semen a slupek, někteří zpracovatelé stále častěji přeměňují na druhotné produkty, jako jsou doplňky s ovocnou vlákninou nebo extrakty přírodních barviv, čímž se dříve náklady na likvidaci odpadu proměňují v další tok příjmů pro provoz.
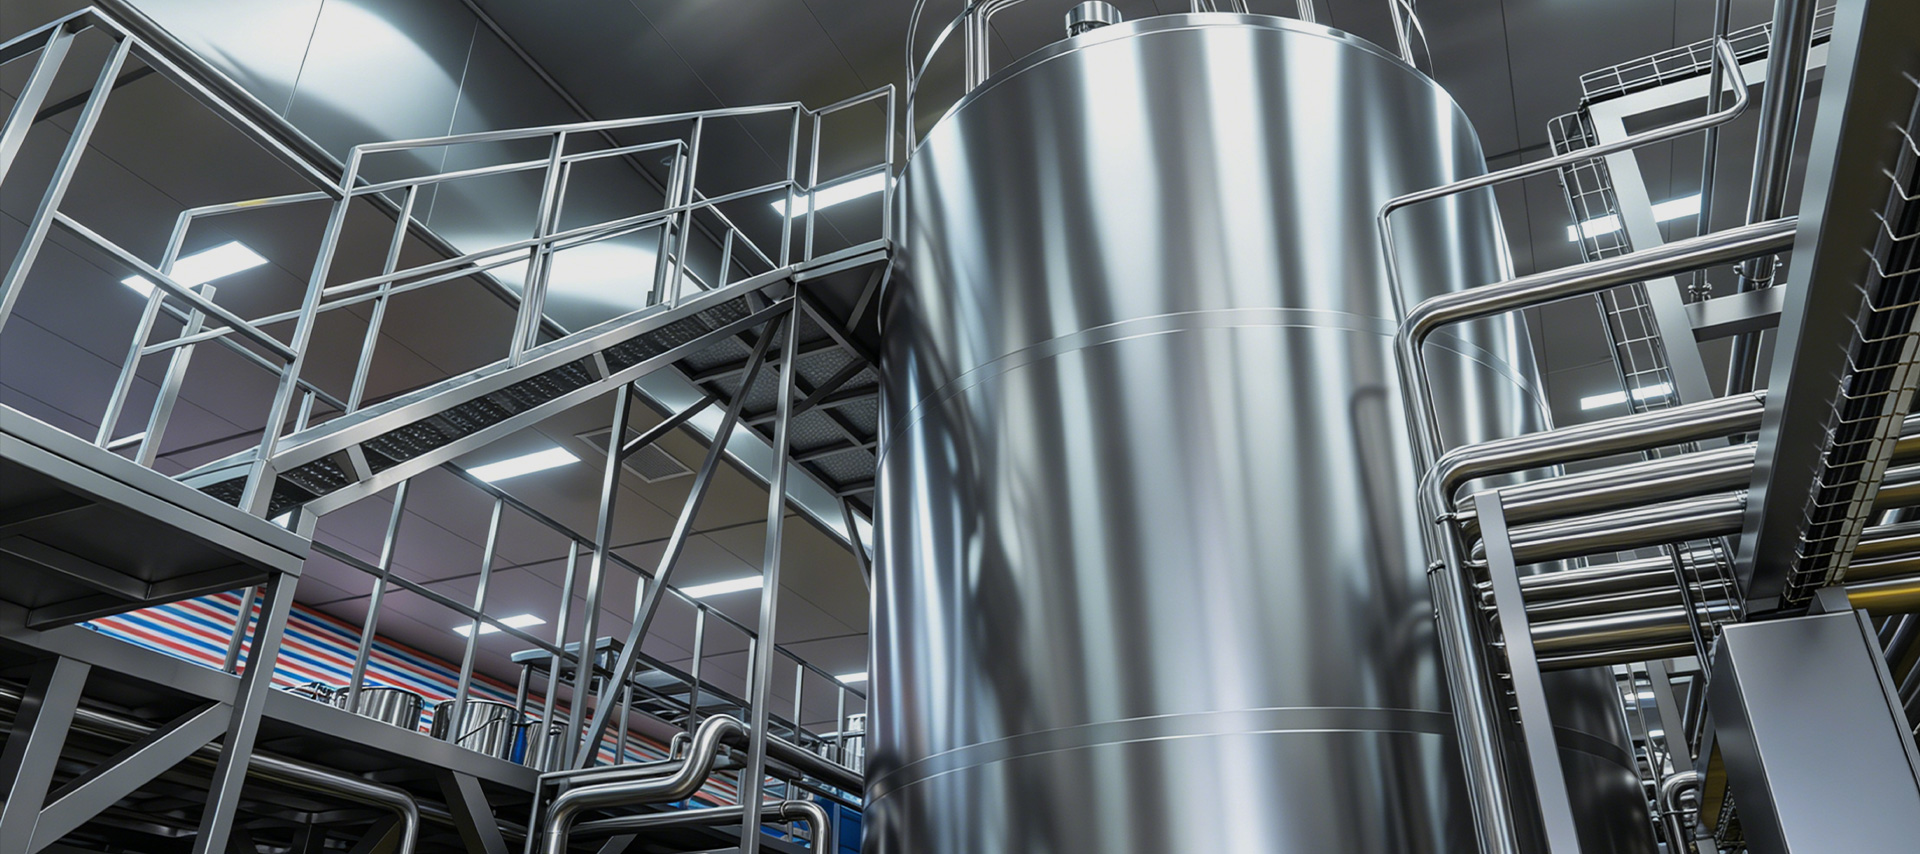
U velkých mlékárenských stanic a závodů na zpracování mléka není kvalita syrového mléka určována pouze stádem – stejně tak je utvářena tím, co se děje v hodinách mezi dojením a zpracováním. Kontrola teploty, hygienické podmínky skladování a důsledné míchání během uchovávání, to vše přímo ovlivňuje počet bakterií, stabilitu tukových kuliček a senzorické vlastnosti mléka, které se nakonec dostane ke spotřebitelům. Velká venkovní skladovací nádrž na mléko je ústřední částí infrastruktury, která řídí toto kritické okno, a její správný výběr, instalace a provoz je jedním z nejdůslednějších rozhodnutí, která manažer mlékárenského zařízení učiní. Tento článek poskytuje podrobné a praktické zkoumání velké venkovní nádrže na skladování mléka — jejich konstrukční vlastnosti, klíčové komponenty, rozměry, provozní požadavky a vhodnost pro aplikace mimo mlékárenství, včetně skladování potravin a farmaceutických kapalin. Proč venkovní instalace vyžaduje specifické designové standardy Na rozdíl od vnitřních silážních nádrží instalovaných ve zpracovatelských halách s řízenou teplotou jsou venkovní nádrže na mléko vystaveny přímému slunečnímu záření, kolísání okolní teploty, dešťům, větru a v některých klimatických podmínkách mrazu nebo extrémnímu horku. Tyto zátěže prostředí kladou konstrukční požadavky, které jsou podstatně náročnější než požadavky na vnitřní ekvivalenty stejné kapacity. Vnější plášť venkovní nádrže na mléko je vyroben z potravinářské nerezové oceli 304 nebo 316L s leštěným vnitřním povrchem (typicky Ra ≤ 0,8 µm) pro minimalizaci ulpívání bakterií a usnadnění účinného čištění. Mezi vnitřní a vnější plášť je pod tlakem vstřikována izolace z polyuretanové pěny s vysokou hustotou – obvykle o tloušťce 100 až 150 mm – a vytváří tak bezešvou tepelnou bariéru bez dutin. Tato izolační vrstva umožňuje nádrži udržovat teplotu mléka na nebo pod 4 °C, i když okolní teploty překročí 35 °C, bez nepřetržitého provozu kompresoru. Vnější plášť je obvykle matný nebo kartáčovaný nerezový plášť nebo hliníkový panel, který odráží solární tepelné zatížení. V oblastech s vysokou intenzitou UV záření se někdy nad kopulí nádrže instalují dodatečné reflexní povlaky nebo sluneční clony, aby se snížilo tepelné zatížení chladicího systému. Podpěry nohou a základové rámy jsou navrženy pro venkovní ukotvení do země, s opatřeními pro drenážní odtok a vyloučení škůdců na úrovni základů. Základní komponenty a jejich funkce Dobře specifikovaná velká venkovní nádrž na mléko integruje několik systémů, které spolupracují na udržení kvality mléka, umožňují bezpečný provoz a podporují shodu s předpisy. Následující komponenty jsou standardní u jednotek průmyslové kvality: Systém chlazení a chlazení Chladicí systém se skládá z spirály výparníku přivařeného přímo k vnějšímu povrchu vnitřní stěny nádrže – konstrukce známá jako přímá expanze (DX) nebo přímé chlazení. Chladivo cirkuluje těmito spirálami a absorbuje teplo z mléka a rychle ho ochlazuje. Kompresorová jednotka a kondenzátor jsou namontovány samostatně, buď na plošině přilehlé k nádrži, nebo na ližině vedle ní. U velmi velkých nádrží (nad 50 000 litrů) se někdy místo DX systémů používají nepřímé chladicí okruhy na bázi glykolu, protože umožňují jednomu chladiči obsluhovat více nádrží a snižují riziko kontaminace chladivem v případě úniku výměníku. Agitační systém Mléko není homogenní tekutina – tukové kuličky jsou méně husté než vodná fáze a během 30 až 60 minut budou krémovat, pokud je mléko ponecháno v klidu. Míchací systém zabraňuje tomuto oddělení a také zajišťuje rovnoměrné rozložení teploty v celém objemu nádrže. Většina velkých venkovních nádrží používá motorizované míchadlo s nízkým střihem namontované přes horní nebo boční kanál s lopatkami nebo vrtulemi z nerezové oceli dimenzovanými na průměr nádrže. Rychlost míchání je obvykle 10 až 30 ot./min. – dostatečně rychlá, aby byla zachována homogenita, dostatečně pomalá, aby nedošlo k poškození tukových kuliček nebo začlenění vzduchu, což by podpořilo oxidaci a vznik nežádoucí chuti. Mycí systém CIP Integrovaný mycí systém Clean-In-Place (CIP) umožňuje čištění a dezinfekci vnitřku nádrže bez demontáže pomocí automatických rozprašovacích koulí nebo rotačních trysek namontovaných uvnitř kupole nádrže. Standardní cyklus CIP pro nádrž na mléko zahrnuje předběžné opláchnutí studenou vodou k propláchnutí zbytkového mléka, alkalické mytí (typicky 1–2% roztok NaOH při 70–75 °C) k odstranění usazenin bílkovin a tuku, mezioplach, kyselé mytí (0,5–1 % kyselina dusičná nebo fosforečná) k rozpuštění minerálních usazenin a závěrečný dezinfekční oplach. Celý cyklus obvykle trvá 45 až 90 minut a je řízen regulátorem CIP na bázi PLC s automatickým řazením ventilů a ověřováním vodivosti oplachové vody. Přístroje pro zobrazení a monitorování teploty Teplota skladování mléka je kritickým kontrolním bodem jak podle legislativy o bezpečnosti potravin, tak podle norem pro mlékárenský průmysl. Velké venkovní nádrže jsou vybaveny odporovými teplotními detektory (RTD) PT100 v různých výškách uvnitř nádrže – obvykle ve spodní, střední a horní části – pro potvrzení rovnoměrného chlazení v celém objemu. Digitální ukazatele teploty jsou namontovány ve výšce očí operátora na vnější straně nádrže a v moderních instalacích jsou údaje o teplotě přenášeny v reálném čase do centrálního SCADA nebo systému řízení farmy. Vysokoteplotní alarmová relé spouštějí zvukové a vizuální výstrahy, pokud teplota mléka stoupne nad předem nastavenou prahovou hodnotu (obvykle 6 °C), což umožňuje operátorům zasáhnout dříve, než je ohrožena bezpečnost produktu. Indikátory hladiny kapaliny a průhledítko Přesné sledování hladiny kapaliny slouží jak provozním, tak bezpečnostním funkcím. Externě namontované snímače hladiny plovákového nebo tlakového typu poskytují nepřetržité odečty objemu na ovládacím panelu. Tyto přístroje jsou kalibrovány na konkrétní geometrii nádrže a výstupní data v procentech plného i absolutního objemu (litry). Průhledová trubice z nerezové oceli s odstupňovanými značkami na vnějším povrchu nádrže poskytuje přímou vizuální křížovou kontrolu odečtené hladiny a je zvláště užitečná při příjmu nebo přečerpávání mléka. Některá zařízení obsahují také alarm vysoké hladiny, aby se zabránilo přeplnění a rozlití. Osvětlení a zajištění přístupu Vnitřní LED osvětlení je namontováno přes horní kopuli pro osvětlení vnitřku nádrže během kontroly, odběru vzorků nebo údržby. Světla jsou utěsněna podle standardu IP68, aby odolávala vlhkosti, a jsou to typicky nízkoteplotní LED jednotky, aby se zabránilo lokálnímu zahřívání povrchu mléka. Přístup do interiéru je zajištěn horním vstupním průlezem (typicky o průměru 500 mm u velkých nádrží), vybaveným odklápěcím, těsněním utěsněným krytem, který lze otevřít pro ruční kontrolu nebo instalaci stříkací hlavice CIP. Pevný nebo teleskopický vnitřní žebřík může být také instalován pro nádrže nad 3 metry na výšku. Pokyny pro výběr kapacity a dimenzování Výběr správné kapacity nádrže je funkcí denního objemu příjmu mléka, frekvence sběru a plánu zpracování. Praktickým pravidlem je, že skladovací kapacita by měla pokrýt alespoň 24 hodin špičkového objemu příjmu, aby byla zajištěna ochrana proti zpoždění při sběru, odstávce zpracovatelské linky nebo narušení plánování tankerů. U velkých sběrných stanic, které agregují mléko z více farem, je často specifikována skladovací kapacita 48 hodin, aby se vyhovělo víkendovým nebo prázdninovým mezerám ve zpracování. Měřítko zařízení Denní objem příjmu Doporučená kapacita nádrže Typická konfigurace Střední mlékárna 10 000–20 000 l/den 20 000–30 000 litrů 1–2 nádrže Velké sběrné centrum 30 000–60 000 l/den 50 000–100 000 litrů 2–3 nádrže Průmyslový zpracovatelský závod 100 000 l/den Celkem 200 000–500 000 L Více nádrží v baterii Instalace více středokapacitních nádrží namísto jedné velmi velké nádrže nabízí provozní výhody: jednu nádrž lze odpojit za účelem čištění nebo údržby, zatímco ostatní zůstávají v provozu, a příchozí mléko z různých farem nebo jakostních tříd lze skladovat odděleně pro účely sledovatelnosti. Aplikace Beyond Dairy: Skladování potravin a farmaceutických kapalin Zatímco skladování mléčného mléka je primární aplikací, konstrukční principy velkého venkovního zásobníku mléka – hygienická konstrukce z nerezové oceli, izolovaný plášť, kompatibilita s CIP a přesná regulace teploty – jej činí stejně vhodným pro řadu dalších aplikací pro skladování tekutin v potravinářském a farmaceutickém průmyslu. Zařízení, která zpracovávají ovocné šťávy, tekutá vejce, jedlé oleje, sirupy nebo farmaceutické meziprodukty, často používají konstrukčně identické nádrže s drobnými modifikacemi materiálů těsnění, konstrukce míchadla nebo rozmezí nastavené teploty. Mezi klíčové meziodvětvové aplikace patří: Skladování chlazené šťávy a nápojového koncentrátu před mixováním nebo plněním do lahví Záchytné nádrže na tekutý cukr a glukózový sirup v cukrárnách a pekárnách Skladování fermentačního bujónu nebo kultivačního média ve farmaceutických a biotechnologických zařízeních Skladování tekutiny syrových vajec při 2–4 °C mezi rozbitím a pasterizací v závodech na zpracování vajec Skladování jedlého oleje s dusíkem, aby se zabránilo oxidaci Při specifikaci nádrže pro nemléčné aplikace je důležité ověřit, že materiály těsnění a těsnění jsou kompatibilní se specifickou skladovanou kapalinou – u kyselých produktů nebo produktů obsahujících rozpouštědla mohou být požadována těsnění z fluorosilikonu nebo EPDM místo standardního silikonu mléčné kvality. U viskózních produktů, jako jsou husté sirupy nebo koncentráty ovocných pyré, může být také nutné zvýšit specifikace točivého momentu míchadla. Provozní osvědčené postupy pro dlouhodobý výkon Životnost velké venkovní nádrže na mléko závisí do značné míry na tom, jak důsledně je udržována. Cykly CIP musí být provedeny po každém vyprázdnění nádrže – vynechání nebo zkrácení čisticích cyklů vede k tvorbě biofilmu na povrchu nádrže, který se postupně hůře odstraňuje a nakonec snižuje kvalitu mléka. Chemické koncentrace a teploty CIP by měly být ověřeny titrací nebo testováním vodivosti, spíše než předpokládaným z nastavení dávkovacího čerpadla. Údržba chladicího systému je stejně důležitá. Cívky kondenzátoru na venkovních instalacích akumulují prach, hmyz a nečistoty, které snižují účinnost výměny tepla a prodlužují provozní hodiny kompresoru. Měsíční vizuální kontrola a čištění žeber kondenzátoru stlačeným vzduchem v kombinaci s čtvrtletní kontrolou náplně chladiva a roční analýzou kompresorového oleje výrazně prodlouží životnost zařízení a sníží spotřebu energie. Kalibrace záznamníku teploty by se měla provádět alespoň jednou ročně pomocí certifikovaného referenčního teploměru, aby bylo zajištěno, že zaznamenané údaje o teplotě zůstanou právně obhájitelné pro audity bezpečnosti potravin. A konečně, základy nádrží a nosné konstrukce by měly být každoročně kontrolovány na korozi, usazení nebo praskliny, zejména v oblastech s agresivní půdou nebo sezónním mrazem. Nádrž, která se posune z hladiny byť jen o několik stupňů, může ovlivnit zatížení ložisek míchadla, přesnost snímače hladiny kapaliny a úplné odvodnění během CIP – malé investice do údržby na úrovni základů zabrání mnohem větším provozním problémům po proudu.
Jak výrobní linka na zpracování pyré z peckového ovoce změní čerstvé ovoce na produkty připravené na trh? Peckové ovoce – včetně broskví, meruněk, švestek, třešní, manga a oliv – patří mezi komerčně nejhodnotnější ovocné kategorie v celosvětovém potravinářském a nápojovém průmyslu. Jejich bohaté chuťové profily, přirozená sladkost a vysoký nutriční obsah z nich činí ideální kandidáty pro širokou škálu zpracovaných produktů: od čistých ovocných pyré a ochucených pomazánek až po pekařské náplně, základy džemů a přísady do nápojů. Přeměna čerstvého peckovin na stabilní, vysoce kvalitní pyré však vyžaduje pečlivě zkonstruovanou výrobní linku, která řeší jedinečné strukturální a biochemické výzvy, které toto ovoce představuje – zejména tvrdou pecku ve středu. Tento článek zkoumá kompletní výrobní linka na zpracování pyré z peckovin v praktických detailech, které pokrývají každou fázi zpracování, použité zařízení a konkrétní výstupy produktů, které může linka podporovat. Příjem surovin a předtřídění Výrobní proces začíná příjmem a kontrolou příchozího syrového ovoce. Peckoviny podléhají rychlé zkáze a jsou citlivé na otlaky, což znamená, že rychlá a opatrná manipulace ve fázi příjmu je rozhodující pro zachování kvality dužiny a minimalizaci oxidace. Po dodání jsou šarže ovoce zváženy, odebírány vzorky a testovány na klíčové parametry kvality včetně Brix (obsah cukru), pH, barevnou jednotnost a míru viditelných vad. Předtřídění se provádí na válečkových nebo vibračních dopravnících, kde jsou odstraněny poškozené, přezrálé nebo podměrečné ovoce – buď ručně, nebo pomocí optických třídicích systémů vybavených blízkými infračervenými (NIR) kamerami. U prémiových produktových řad, jako je medovo-broskvové pyré nebo jednodruhové třešňové pyré, jsou v této fázi prosazovány přísné specifikace surovin, aby byla zajištěna konzistence chuti a barvy v konečném produktu. Ovoce, které projde kontrolou, postupuje k mytí, zatímco vyřazený materiál je odkloněn do toků sekundárního použití nebo zpracování odpadu. Praní, odkameňování a rozvlákňování Po vytřídění vstupuje ovoce do vícestupňového mycího systému. To se obvykle skládá z flotační nádrže pro počáteční namáčení a odstranění nečistot, následované vysokotlakým oplachem postřikem, aby se odstranily povrchové mikroorganismy, zbytky agrochemikálií a částice půdy. Teplota vody a úrovně dávkování chlóru nebo ozónu v mycím systému jsou řízeny podle protokolů o bezpečnosti potravin a požadavků na dodržování vývozních trhů. Odpeckování je technicky nejnáročnější krok jedinečný při zpracování peckovin. Jáma musí být zcela oddělena od dužiny, aniž by došlo ke kontaminaci proudu pyré – úlomky pecky jsou kritickým rizikem pro bezpečnost potravin. Průmyslové odkamenovací stroje na broskve, meruňky a švestky používají kombinaci štípacích nožů a rotujících kartáčů nebo lopatek k uvolnění pecky z okolní dužniny. Pro menší peckovin, jako je třešeň, jsou vhodnější vysokorychlostní odstředivé odkapávače nebo pneumatické vyhazovací systémy. Plody s tvrdou peckou, jako je oliva, vyžadují specializovaný přístup. Odkapávače oliv obvykle používají protiběžné válce nebo řezací hlavy kalibrované na specifický poměr pecky k dužině zpracovávané odrůdy oliv. Bez ohledu na druh ovoce by měla být za odkamenovačem instalována jednotka pro detekci kovů nebo rentgenová kontrola, aby se ověřilo, že skrz něj neprošly žádné úlomky pecky. Po odpeckování ovocná dužina postupuje do rozvlákňovače, který rozbije tkáň a protlačí pyré přes síto z nerezové oceli. Velikosti otvorů síta se vybírají na základě požadované textury pyré: hrubší síta (1,0–2,0 mm) pro rustikální nebo pekařské výrobky, jemnější síta (0,4–0,8 mm) pro hladká pyré v kvalitě nápojů. Finišer s druhým průchodem dále zjemňuje texturu a odstraňuje zbytky vláken nebo semen. Inaktivace a míšení enzymů Pyré z čerstvého peckovin obsahuje přirozeně se vyskytující enzymy – zejména polyfenoloxidázu (PPO) a peroxidázu – které při narušení tkáně způsobují rychlé zhnědnutí a degradaci chuti. Inaktivace enzymu je proto časově kritickým krokem, který musí proběhnout co nejrychleji po rozvláknění. Dvě hlavní metody používané v průmyslových linkách na pyré z peckovin jsou: Zpracování za tepla: pyré se ihned po rozvláknění rychle zahřeje na 85–95 °C pomocí trubkového výměníku tepla nebo výměníku tepla se škrábaným povrchem. Tato metoda produkuje stabilnější, jasněji zbarvené pyré s vyšší viskozitou, díky čemuž je ideální pro pekařské náplně a džemové základy. Studená přestávka s dávkováním kyseliny askorbové: pyré se udržuje při nízké teplotě a zpracovává se kyselinou askorbovou (vitamín C) jako antioxidantem. Tento přístup lépe zachovává těkavé aromatické sloučeniny a svěží chuťové tóny, takže je preferován pro prémiové ovocné pyré a přísady do nápojů. Po inaktivaci enzymu vstupuje pyré do fáze míchání a standardizace. Zde jsou Brix a pH měřeny inline a upraveny tak, aby splňovaly specifikace produktu. U ochucených produktů, jako je medovo broskvové pyré, se v této fázi přidávají sladidla, aromatické koncentráty nebo okyselující látky pomocí dávkovacího systému integrovaného do míchací nádrže. Míchání se provádí pod řízeným smykem, aby se zajistila homogenní distribuce bez nadměrné tvorby pěny. Možnosti koncentrace, pasterizace a konzervace V závislosti na zamýšleném použití může být pyré z peckovin zpracováno do koncentrované formy nebo uchováváno v přírodním Brix před tepelnou úpravou. Odpařovací zahušťování pomocí odparky s klesajícím filmem snižuje obsah vody ve vakuu, což typicky přináší přírodní broskvové nebo meruňkové pyré (10–14° Brix) až na 28–36° Brix pro aplikace na bázi džemu. Koncentrace snižuje náklady na přepravu a skladování a prodlužuje skladovatelnost při zachování intenzity chuti při provádění ve vakuu při nízkých teplotách. Pasterizace je primárním krokem tepelné konzervace pyré z peckovin, které nejsou určeny pro aseptické balení. Následující tabulka shrnuje typické parametry pasterizace podle typu produktu: Typ produktu Pasterizace Temp. Hold Time Formát balení Čisté ovocné pyré (čerstvé) 85–90 °C 15–30 sekund Chlazený sáček / vana Pekařská náplň / povidlový základ 90–95 °C 30–60 sekund Aseptický vak v bubnu Nápojová přísada 95–110 °C (UHT) 4–15 sekund Aseptický karton / IBC Mražené pyré 85°C předmražení 15 sec Zmrazený blok / IQF Pro exportní trhy nebo aplikace vyžadující stálou skladovatelnost v okolním prostředí je preferovanou cestou aseptické zpracování. Pyré se zahřívá na teploty UHT ve výměníku tepla se škrabaným povrchem – nezbytném pro viskózní produkty, které by zanesly standardní deskové výměníky – a poté se za sterilních podmínek plní do předem sterilizovaných sáčků, sudů nebo IBC. Tento formát dominuje obchodu s průmyslovými přísadami pro pyré z peckového ovoce používané při výrobě jogurtů, smoothie a cukrovinek. Plnění, balení a skladování v chladu Fáze plnění musí odpovídat formátu balení vybranému pro každou produktovou řadu. Maloobchodní ochucené broskvové pyré nebo balení ovoce pro přímou spotřebu se plní do kelímků, sáčků nebo sklenic na pístových nebo rotačních plnicích strojích s přesností poháněnou servomotory. Pekařské náplně a džemové základy určené pro gastronomické provozy se plní do 20 kg nebo 200 kg aseptických formátů bag-in-bubnu pomocí aseptických plniček sáčků s proplachem sterilním dusíkem, aby se zabránilo oxidaci. Pro výrobu mraženého pyré procházejí naplněné nádoby spirálovým mrazákem nebo tryskacím tunelem, aby se teplota jádra před paletizací zvýšila na -18 °C nebo níže. Linky IQF (Individually Quick Frozen) se také používají pro porce pyré z peckovin, produkující mražené pelety nebo disky, které jsou vhodné pro porcované dávkování v následné výrobě potravin. Návrh chladírenského skladu je nedílnou součástí výrobní linky. Chlazené pyré vyžadují skladování při teplotě 0–4 °C s kontrolovanou vlhkostí, aby se zabránilo kondenzaci na obalech. Zmrazené produkty se uchovávají při teplotě -18 °C až -22 °C. Správné střídání zásob typu „first-in-first-out“ (FIFO) v kombinaci s elektronickou sledovatelností šarží zajišťuje, že žádný produkt před odesláním nezestárne nad rámec stanovené doby použitelnosti. Přizpůsobení řady pro různé odrůdy peckovin Jedním z nejdůležitějších konstrukčních aspektů výrobní linky na zpracování pyré z peckovin je flexibilita napříč odrůdami ovoce. Broskve a meruňky mají relativně měkkou dužninu a konfiguraci pecky, se kterou se snadno manipuluje při vysoké propustnosti. Naproti tomu švestky mají často odrůdy křehké pecky, u kterých pecka pevně přilne k dužině, což vyžaduje vyšší točivý moment odkamenovače a pečlivější výběr síta. Třešně jsou malé a mají vysoký obsah antokyanových pigmentů, které mohou zbarvit povrchy zařízení a vyžadují časté cykly CIP. Mango vyžaduje další krok správy vláken kvůli své dlouhé, hrubé síti vláken, která může ucpat síta finišeru. Zpracování oliv na pyré nebo pastu přináší další složitost kvůli vysokému obsahu polyfenolů a odlišné buněčné struktuře ovoce. Řada olivového pyré obvykle zahrnuje krok malaxace – pomalé míchání rozdrcené pasty, aby se podpořilo srůstání kapiček oleje a vývoj chuti – před fází rozvlákňování a konečnou úpravou používanou pro jiné peckoviny. Dobře navržená výrobní linka by měla pojmout změny produktu s minimálními prostoji. To znamená použití rychlospojek, smáčených povrchů kompatibilních s CIP, výměnných sad sít pro rozvlákňovač-finišer a receptury programovatelného logického ovladače (PLC), které automaticky upravují rychlost dopravníku, pasterizační teploty a nastavené hodnoty Brix při přepínání mezi druhy ovoce nebo jakostí produktu. Možnost zpracovávat více odrůd peckovin na jedné lince výrazně zlepšuje využití majetku a snižuje kapitálové náklady na SKU.
Co dělá moderní linku na zpracování mléka efektivní a bezpečnou? Zpracování mléka se v posledních několika desetiletích dramaticky vyvinulo. dnešní linky na výrobu mléka již nejsou jednoduchými nastaveními pro dávkové zpracování – jsou to vysoce integrované systémy, které kombinují tepelné zpracování, sterilní balení, kontrolu fermentace a řízení chladícího řetězce v rámci jednoho nepřetržitého pracovního postupu. Pro výrobce mléčných výrobků je pochopení struktury a funkce každého segmentu v rámci kompletní linky na zpracování mléka nezbytné nejen pro udržení kvality produktů, ale také pro dosažení provozní efektivity, dodržování předpisů a dlouhodobé ziskovosti. Linka na výrobu mléka UHT: Staard pro prodlouženou trvanlivost Ultra-High Temperature (UHT) zpracování je jednou z nejpoužívanějších technologií v globálním mlékárenském průmyslu. Linka na výrobu mléka UHT ohřívá mléko na teplotu mezi 135 °C a 150 °C po dobu dvou až čtyř sekund, čímž účinně eliminuje všechny patogenní a kazící se mikroorganismy. To umožňuje, aby konečný produkt zůstal skladovatelný po dobu až 12 měsíců bez chlazení – hlavní výhoda pro exportní trhy a regiony s nedostatečně rozvinutými chladícími řetězci. Mezi klíčové vybavení UHT linky patří vyvažovací nádrž, odvzdušňovací jednotka, homogenizátor, trubkový nebo deskový výměník tepla a aseptický plnicí stroj. Každá složka hraje důležitou roli. Homogenizér zmenšuje velikost tukových kuliček, aby se zabránilo oddělení smetany, zatímco aseptická náplň zajišťuje, že sterilizované mléko je zabaleno ve sterilním prostředí, čímž se eliminuje riziko kontaminace po procesu. Běžně používané formáty balení zahrnují kartony Tetra Pak, HDPE lahve a aseptické sáčky. Jedním z běžných problémů při zpracování UHT je zanášení – hromadění tepelně denaturovaných proteinů a usazenin fosforečnanu vápenatého na površích výměníků tepla. K vyřešení tohoto problému jsou moderní UHT systémy vybaveny systémy Clean-In-Place (CIP), které automaticky cyklují čisticí prostředky skrz zařízení po každém výrobním cyklu, čímž udržují tepelnou účinnost a snižují prostoje. Linka na výrobu pasterizovaného mléka: Vyvažování bezpečnosti a čerstvosti Na rozdíl od UHT mléka je pasterizované mléko ošetřeno při nižších teplotách – typicky 72 °C po dobu 15 sekund metodou HTST (High Temperature Short Time) – která eliminuje škodlivé bakterie a zároveň zachovává více přirozené chuti, nutričního profilu a bioaktivních látek mléka. Pasterizované mléko musí být chlazené a obecně má trvanlivost 7 až 21 dní v závislosti na balení a manipulaci po pasterizaci. Kompletní linka na výrobu pasterizovaného mléka obsahuje přijímací a skladovací nádrže syrového mléka, deskový výměník tepla pro pasterizaci a chlazení, homogenizátor, standardizační jednotku (pro kontrolu obsahu tuku) a plnicí stroj. Standardizační jednotka je zvláště důležitá pro velké provozy, protože umožňuje výrobcům důsledně plnit specifikace obsahu tuku, jako je plnotučné mléko (3,5 %), polotučné (1,5–1,8 %) nebo odstředěné (méně než 0,5 %). Monitorování teploty je kritickým kontrolním bodem v celé lince pasterizovaného mléka. Automatizované senzory nepřetržitě zaznamenávají a zaznamenávají teploty v každé fázi zpracování. Pokud teplota v zásobní trubici klesne pod požadovanou prahovou hodnotu, přesměrovací ventil automaticky přesměruje mléko k přepracování – vestavěný bezpečnostní mechanismus, který zabraňuje nedostatečně zpracovanému produktu dostat se do plničky. Mléčné farmy: Základ kvality syrového mléka Kvalita jakéhokoli mléčného výrobku nakonec začíná u zdroje: mléčné farmy. Dobře navržená mlékárna – také nazývaná dojírna nebo dojírna – je prvním stupněm linky na výrobu mléka a má přímý vliv na mikrobiální zátěž a počet somatických buněk syrového mléka. Špatně udržované mlékárny mohou způsobit kontaminaci, kterou je obtížné eliminovat i při následném tepelném zpracování. Moderní mléčné farmy jsou vybaveny automatickými dojícími systémy (AMS), velkoobjemovými chladicími tanky na mléko, in-line filtračními jednotkami a čisticími systémy CIP. Chladicí nádrž na mléko rychle zchladí syrové mléko z tělesné teploty krávy (~38 °C) pod 4 °C během dvou hodin po dojení – kritické okno pro omezení množení bakterií. Nerezová konstrukce v celé mlékárně zajišťuje hygienické povrchy, které se snadno čistí a jsou odolné vůči korozi. Mezi klíčové ukazatele výkonnosti monitorované v mlékárně na úrovni farmy patří: Celkový počet bakterií (TBC): u syrového mléka třídy A by měl být nižší než 100 000 CFU/ml Počet somatických buněk (SCC): hodnoty nad 200 000 buněk/ml mohou naznačovat mastitidu ve stádě Teplota mléka při odběru: během skladování a přepravy musí zůstat ≤ 4°C Rezidua antibiotik: před vstupem mléka do jakékoli zpracovatelské linky je vyžadováno rutinní testování Investice do vysoce kvalitní infrastruktury na úrovni farmy nejsou volitelné – jsou nezbytným předpokladem pro výrobu bezpečných, prémiových mléčných výrobků v dalším směru. Výrobní linka na fermentaci jogurtu: Přesná kontrola pro konzistentní kvalitu Výroba jogurtu vyžaduje zcela odlišný přístup než zpracování tekutého mléka. Výrobní linka na fermentaci jogurtu zahrnuje pečlivou kontrolu mikrobiální aktivity pro přeměnu mléčné laktózy na kyselinu mléčnou, která snižuje pH a způsobuje gelovatění mléčných bílkovin. Výsledkem je produkt s charakteristickou pikantní chutí a hustou texturou. Linka obvykle vyrábí ztuhlý jogurt (fermentovaný v konečné nádobě), míchaný jogurt (fermentovaný v tanku a poté promíchávaný) nebo jogurt pro pití, přičemž každý z nich vyžaduje různé konfigurace zařízení. Základní kroky ve výrobní lince fermentace jogurtu jsou následující: Krok Proces Klíčový parametr 1 Standardizace a míchání mléka Obsah tuku a bílkovin 2 Homogenizace tlak 150-200 bar 3 Tepelné zpracování 90–95 °C po dobu 5 minut 4 Chlazení a inokulace startovací kultury 42–44°C očkovací teplota 5 Fermentace Cílové pH 4,2–4,6 6 Chlazení a plnění Před plněním pod 20°C Použitá startovací kultura – obvykle jejich kombinace Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — musí být přesně dávkovány a přidávány při správné teplotě, aby byla zajištěna konzistentní fermentace. Automatizované monitorování pH ve fermentačních tancích umožňuje operátorům ukončit fermentaci přesně po dosažení cílové kyselosti, čímž se zabrání překyselení, které by vedlo k nadměrně kyselému produktu. Integrace a automatizace v celé lince na zpracování mléka Konkurenční mlékárenské zařízení neprovozuje každou výrobní linku izolovaně. Moderní závody na zpracování mléka integrují své UHT, pasterizační, farmářské a fermentační linky prostřednictvím centralizovaného systému SCADA (Supervisory Control and Data Acquisition). To umožňuje manažerům závodu monitorovat procesní data v reálném čase, detekovat anomálie, plánovat cykly CIP a generovat zprávy o výrobě – to vše z jediného řídicího rozhraní. Automatizace také hraje klíčovou roli v energetické účinnosti. Systémy rekuperace tepla na pasterizačních a UHT linkách mohou získat zpět až 94 % tepelné energie použité při vytápění, čímž se dramaticky sníží spotřeba páry. Pohony s proměnnou frekvencí čerpadel a kompresorů dále snižují spotřebu elektřiny. U zařízení zaměřených na certifikace udržitelnosti nebo na snížení provozních nákladů se tyto investice obvykle vrátí do dvou až tří let. Sledovatelnost je další oblastí, kde integrace přináší měřitelnou hodnotu. Propojením záznamů o šaržích od příjmu mléka z farmy přes zpracování, balení a distribuci mohou výrobci mléčných výrobků reagovat na incidenty bezpečnosti potravin rychle a přesně – izolovat dotčené šarže produktů během několika minut, nikoli dnů. Tuto úroveň sledovatelnosti stále více vyžadují maloobchodníci a regulační orgány na klíčových trzích. Výběr správné konfigurace linky na výrobu mléka Výběr správné kombinace výrobních linek závisí na několika faktorech: cílovém produktovém mixu, denní kapacitě zpracování, zeměpisné poloze trhu, dostupné infrastruktuře a kapitálovém rozpočtu. Malá regionální mlékárna, která obsluhuje místní čerstvé trhy, může upřednostnit řadu pasterizovaného mléka s jednotkou na fermentaci jogurtu. Naproti tomu velký exportně orientovaný zpracovatel bude výrazně investovat do UHT kapacity a technologie aseptického balení. Při hodnocení dodavatelů zařízení by se kupující měli dívat nad rámec počáteční kupní ceny a zkoumat celkové náklady na vlastnictví – včetně spotřeby energie, dostupnosti náhradních dílů, pokrytí poprodejním servisem a zkušeností dodavatele s instalacemi podobného rozsahu. Pilotní testování před úplným uvedením do provozu může také zabránit nákladným chybám, zejména u nových kategorií produktů nebo neobvyklého složení syrového mléka. Dobře nakonfigurovaná linka na výrobu mléčných výrobků nakonec není jen kapitálovým aktivem – je to provozní páteř mléčné značky. Získání technologie, uspořádání a řízení procesů hned od začátku určuje kvalitu produktu, dobu provozuschopnosti výroby a schopnost škálovat kapacitu s rostoucí poptávkou na trhu.
Kontaktní údaje
Production Address: č. 9188 Chuannan Fenggong Road, okres Fengxian, Šanghaj
Office Address: Pokoj 603, budova 57, č. 260 Maoyuan Road, okres Fengxian, Šanghaj
TEL: 86-18221904658
E-mail: [email protected]
Vyžádejte si vlastní cenovou nabídku Potřebujete něco speciálního? Jsme tu, abychom vám pomohli.